一、背景与需求
有机薄膜太阳能电池(OPV,Organic Photovoltaics)以其轻薄、可弯曲、低成本、可大面积印刷制备等特性,被认为是继晶硅和薄膜太阳能电池之后的新一代光伏技术路线。有机薄膜太阳能电池的活性层由有机半导体材料构成,对水分和氧气极为敏感,一旦暴露在空气中,活性层材料会迅速发生氧化降解,导致器件效率急剧衰减。因此,有机薄膜太阳能电池的封装工艺是决定其使用寿命的关键技术瓶颈之一。
高效的气密封装是保障OPV电池长期稳定工作的核心手段。目前OPV封装主流方式包括刚性玻璃封装和柔性薄膜封装两类,封装边缘密封胶的固化工艺对封装效果至关重要。UV固化密封胶以其快速固化、低温固化(避免高温对活性层的热损伤)和对活性层化学友好的特性,成为OPV封装的重要工艺选择。UVLED面光源则是实现大面积、均匀快速固化的核心装备。
二、有机薄膜太阳能电池封装对UV固化工艺的要求
OPV封装对UV固化工艺有以下特殊要求:
低温固化。有机活性层材料对热敏感,封装固化温度通常需控制在80摄氏度以下,UV室温固化工艺与此高度匹配,而热固化工艺因温度风险常被排除。
无氧固化环境。有机活性层在封装过程中必须处于无氧状态(惰性气体保护),固化工艺应在手套箱或充氮气保护环境中进行,UVLED面光源设备需支持在惰性气体环境下工作。
大面积均匀固化。OPV组件面积通常从数十平方厘米到数百平方厘米,UV面光源固化设备需在全封装面积范围内提供均匀辐照,保证密封胶均匀固化,防止局部固化不足导致气密失效。
不损伤活性层。UV光在固化密封胶的同时,会照射到有机光活性层,需注意UV照射时间和剂量控制,避免过度UV辐射导致活性层光化学降解,影响电池初始效率。
三、UV面光源的技术配置要求
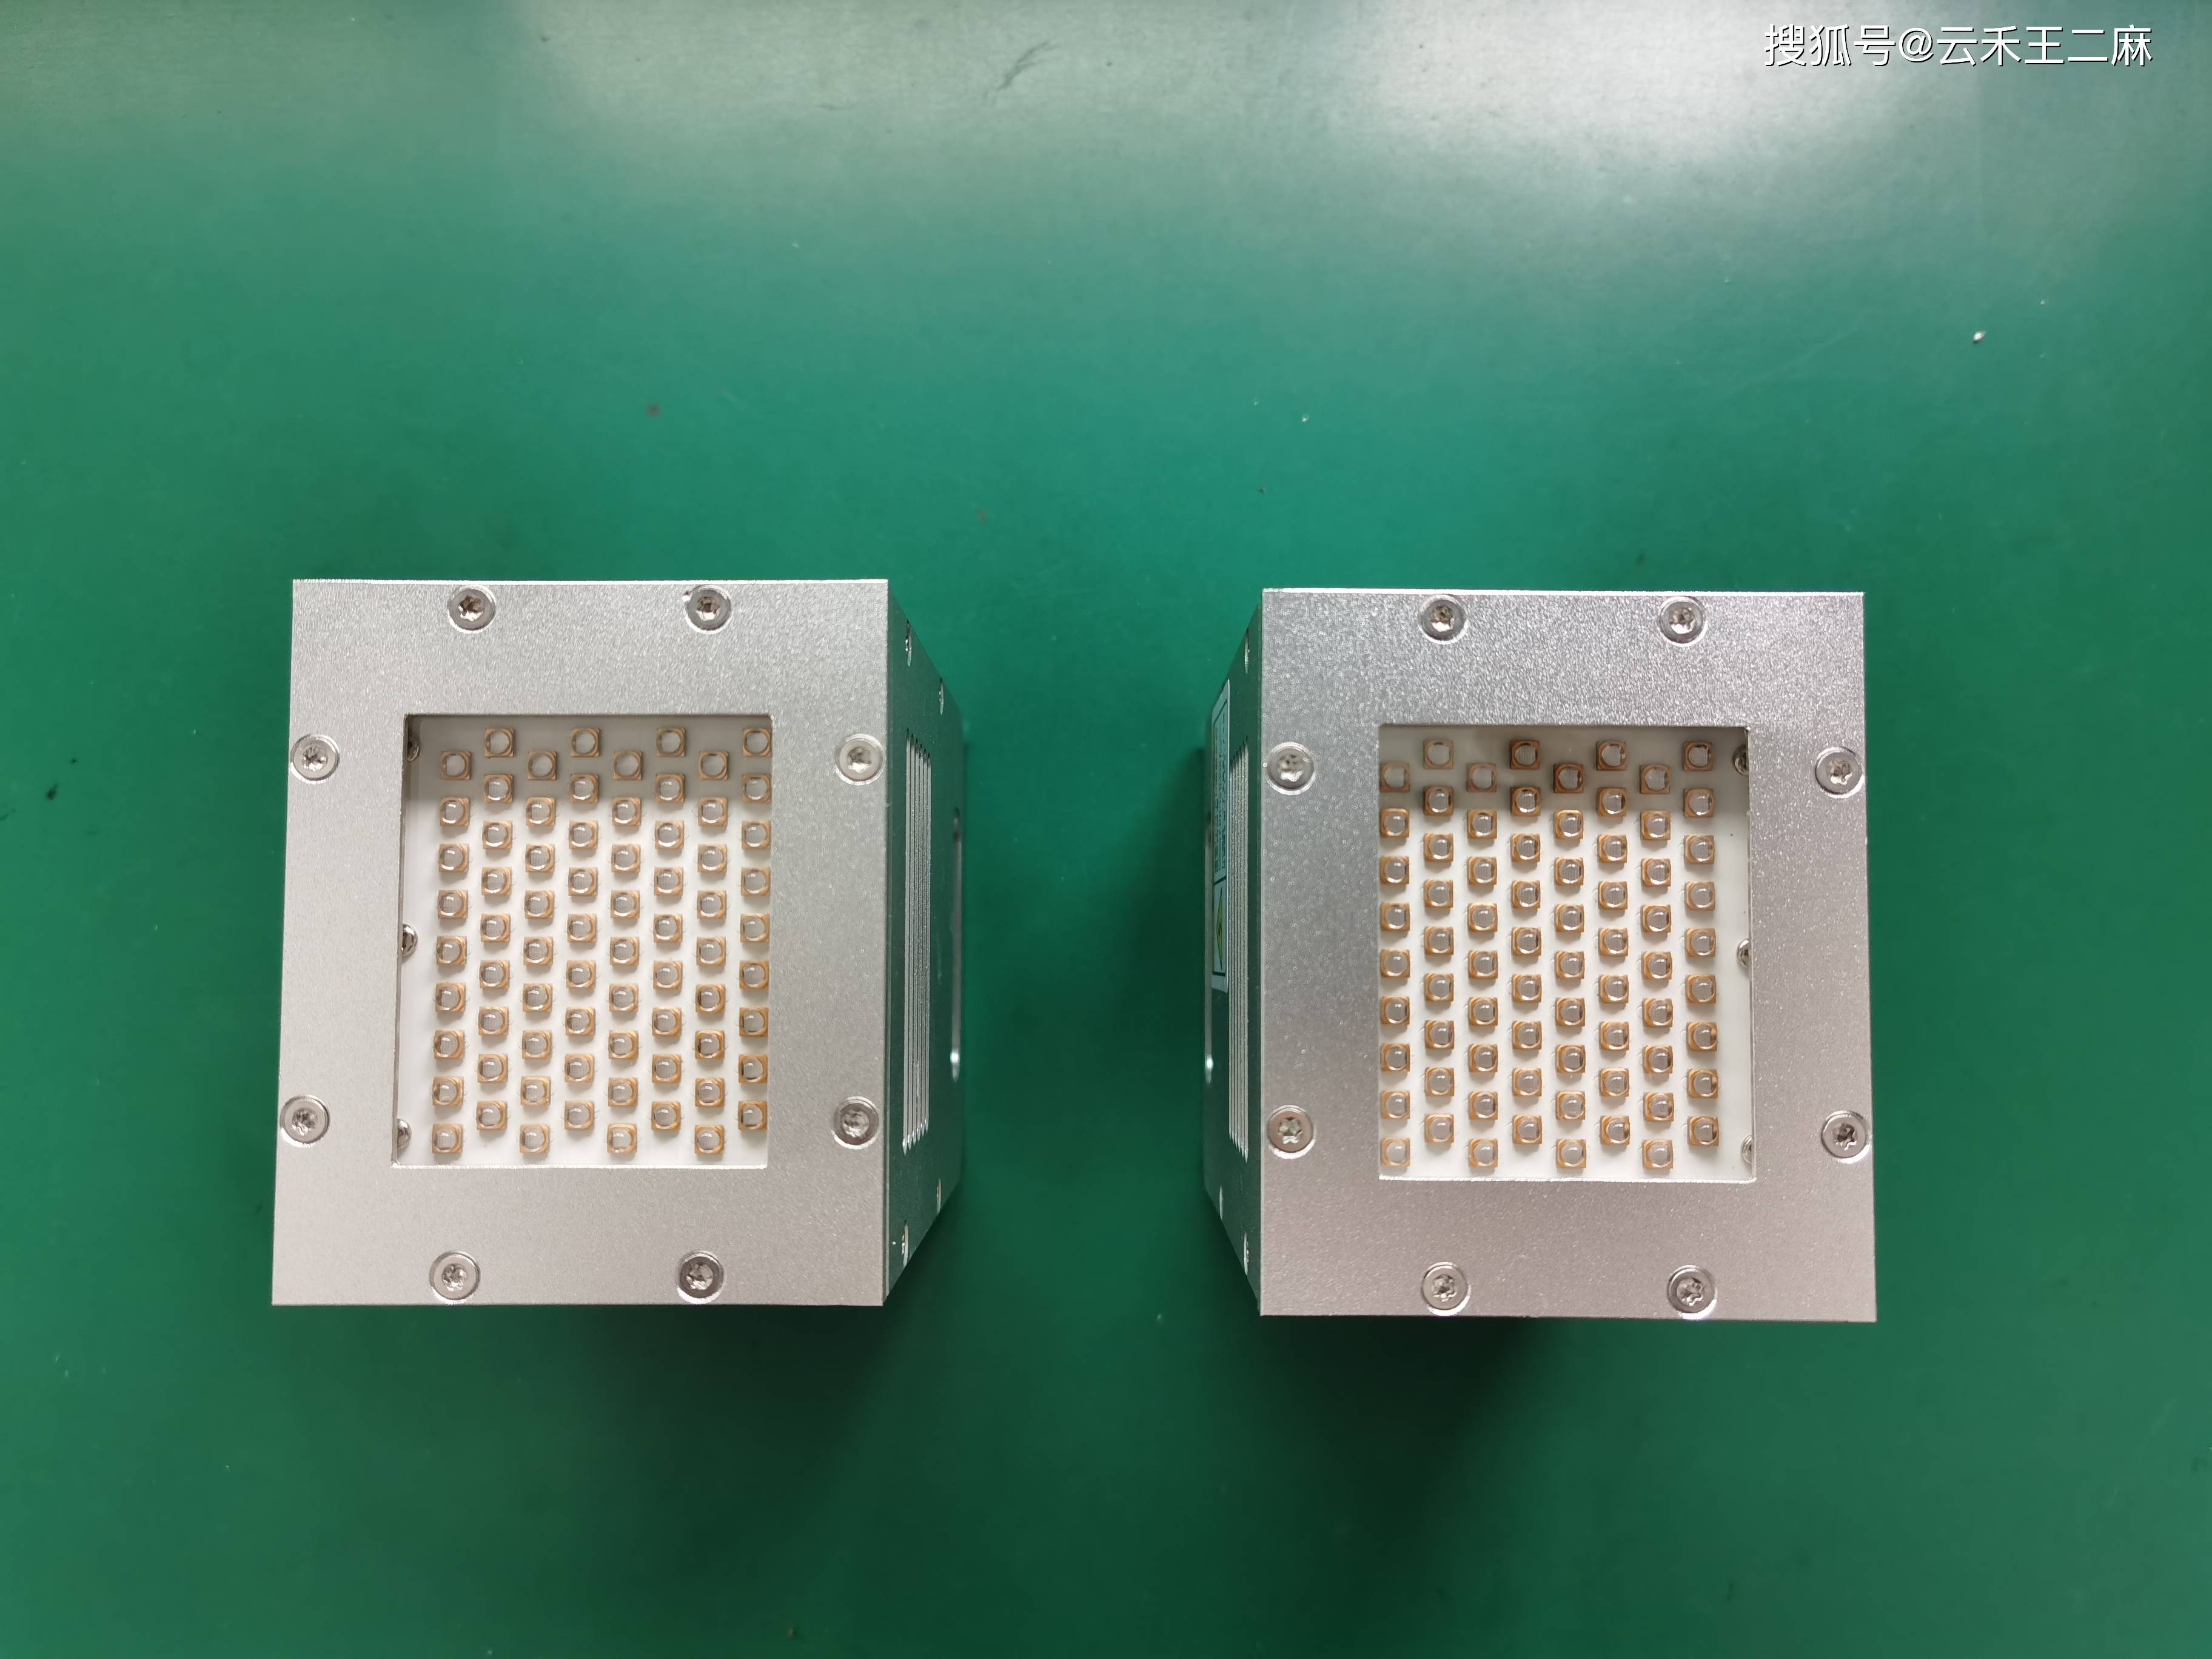
针对OPV封装应用,UV面光源需具备以下特性:
均匀面照射能力。面光源的辐照均匀性需达到±5%以内,确保封装密封胶各部位固化程度一致,对应最终器件的气密性均一性。
波长与密封胶配方匹配。OPV封装UV胶的光引发剂波长通常对应365纳米至405纳米,面光源波长应与之匹配。
无氧气氛兼容设计。在手套箱内使用的UVLED面光源需满足手套箱的安全要求(低热量输出、不含汞蒸气、不产生臭氧),LED面光源因无汞、低臭氧的特性更适合在密闭手套箱环境中使用。
照射剂量精确可控。UV面光源应支持照射能量的精确控制,以便在保证密封胶完全固化的同时,将活性层的UV辐射暴露量控制在安全范围内。
四、典型封装工艺流程
有机薄膜太阳能电池UV固化封装的典型流程如下:
手套箱内处理。OPV电池的整个封装工艺在充氮气手套箱内进行,含水量和含氧量均需控制在极低水平(通常低于1ppm)。
底材准备。对封装用玻璃或柔性阻隔膜基底进行清洁处理,去除表面污染物。
密封胶涂布。在OPV器件周边使用点胶设备涂布UV密封胶,形成闭合密封框。
干燥剂放置(可选)。在封装空腔内放置吸水干燥剂片,进一步吸收残余水分,延长器件使用寿命。
盖板贴合。将封装盖板(玻璃或阻隔薄膜)对位贴合至OPV器件表面,施加适当压力。
UV面光源固化灯。在手套箱内启动UV面光源,按设定能量完成密封胶固化,完成整个封装过程。
初始性能测试。封装完成的OPV组件在太阳模拟器下进行光电转换效率和I-V特性曲线测试,验证封装过程未对器件效率造成损害。
五、工艺控制要点
UV照射剂量必须精确控制,密封胶固化需要的最小能量应通过前期实验确认,剂量过高会导致有机活性层降解,降低初始效率。
封装工艺前,手套箱内的水分和氧气含量应通过传感器实时监控并确认达标,避免封装过程中微量水氧进入器件内部。
封装后需进行老化稳定性测试(如ISOS-D-1暗态存储测试),验证封装对活性层的保护效果,确认密封性满足设计寿命要求。
六、小结
UV面光源固化设备在有机薄膜太阳能电池封装固化中的应用,凭借室温快速、可在惰性气体环境下工作的特性,成为OPV封装工艺研究和规模化生产的重要技术支撑。随着有机薄膜太阳能电池效率和稳定性的持续进步,UV固化封装技术将在这一新兴光伏技术的商业化进程中发挥越来越重要的作用。返回搜狐,查看更多