行业观察 | 天得一环境技术分析
近年来,随着环保政策趋严和资源化需求提升,越来越多的阳极氧化厂开始上马化抛废酸回收项目。然而,不少项目投运后酸回收率持续走低、设备频繁停机清洗,最终沦为“面子工程”。
天得一环境科技在多个化抛废酸回收项目复盘中发现,失败案例的共性不是主工艺选错,而是预处理环节存在系统性缺失。
行业痛点:被低估的预处理
当前化抛废酸回收市场存在一个普遍误区:过分关注后端酸回收率指标,忽视前端预处理对整个系统的保护作用。
化抛废酸不是干净的酸。铝盐颗粒、油污蜡质、表面活性剂、悬浮炭渣、高粘度母液、微量余氯——这些杂质如果直接进入扩散渗析膜、树脂床或蒸发器,会分别导致膜堵塞、树脂中毒和蒸发起泡结垢。
更深层的问题是:很多方案在评审阶段就没有把进膜条件量化。供应商只写“预处理后进入膜系统”,但SS、COD、油、余氯、比重、总磷、铝浓度——这些生死指标一个都没写。
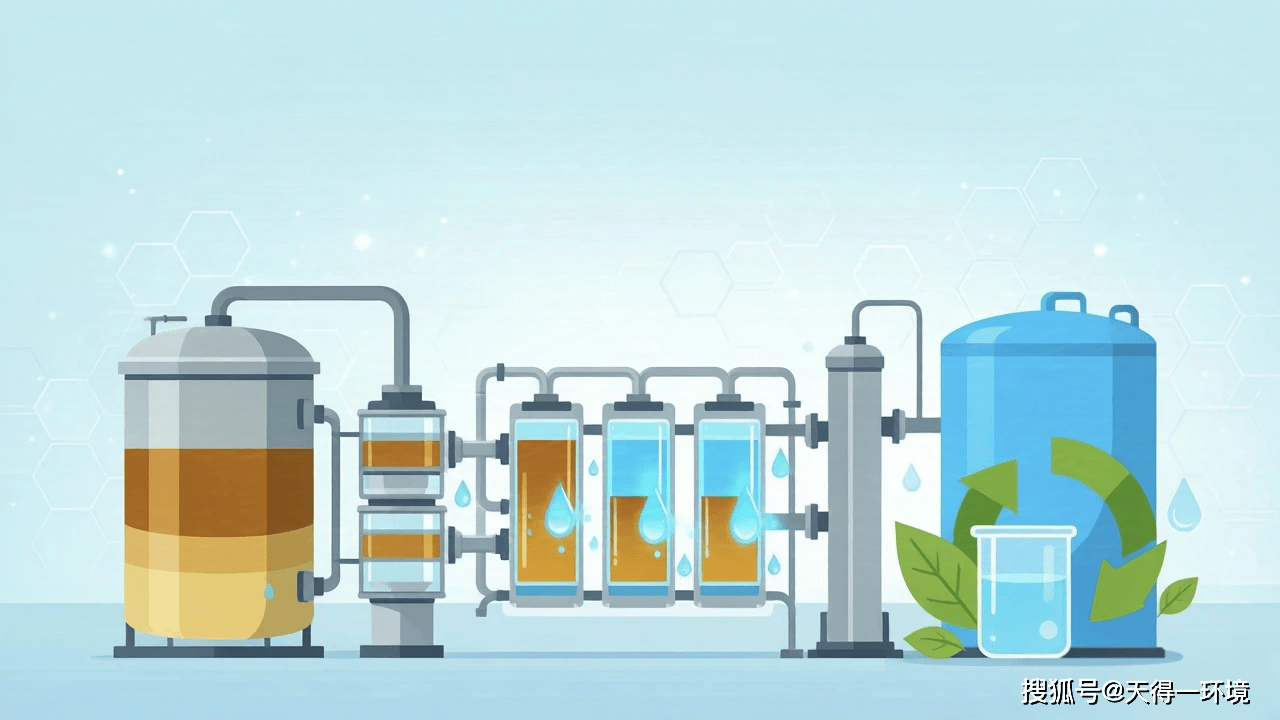
六道关卡:从天得一项目实践看预处理标准
基于项目数据,天得一将化抛废酸预处理归纳为六道关卡,每一关都有明确的工程参数和评审要点。
第一关:粗过滤——流量衰减是预警信号
布袋过滤器孔径10-40微米,正常流量1000-1200 L/h。流量快速从1000降至200-300 L/h,说明前端污染负荷高。此时不能硬压,否则大颗粒冲入精滤,连锁污染后端。
第二关:高粘度精滤——清洗逻辑比过滤精度更重要
高粘度废酸需要间歇过滤+排浓+反冲洗,配合曝气扰动。没有在线反洗和排浓的系统,只是“开机阶段能跑”。
第三关:有机物处理——吸附精滤+电氧化组合
天得一工艺路线:布袋粗滤、曝气吸附、二级布袋、40-500nm精滤、电氧化(70 mA/cm²),COD降至<200 mg/L。后端越精密,前端COD控制越严格。
第四关:进膜条件——硬指标不能含糊
SS<1.0 mg/L、COD<200 mg/L、不含油、余氯<0.1 mg/L、比重1.25-1.40 g/mL、总磷60-110 g/kg、铝10-25 g/kg。这些是质保边界,不是建议值。
第五关:温度——常温小试与高温现场的差距
电氧化>70℃需冷却,扩散渗析前需≤30℃。实验室常温数据不能直接套用到高温现场。
第六关:支线闭环——污染物不能凭空消失
滤渣、浓液、反洗液、废吸附剂、再生废液都要有明确去向。支线不闭合,酸回收只是把问题从主流程挪到角落。
行业趋势:从“谈回收率”到“谈质保边界”
化抛废酸回收正在从粗放型向精细化转变。未来的竞争不是谁的酸回收率数字更高,而是谁的预处理保护链更完整、进膜条件更明确、支线处置更闭环。
天得一环境建议阳极氧化厂在项目评估时转变提问方式:不要先问酸回收率能做到多少,先问预处理后能否稳定达到进膜、进树脂、进蒸发器的边界条件。
预处理评审五维度清单

化抛废酸回收是“预处理保护链+中段酸铝分离+后段浓缩回用”的系统工程。预处理不是配角,是决定项目成败的质保边界。返回搜狐,查看更多