
2026铝合金锻造与压铸工艺差异全解析
2026年,新能源汽车结构件与机器人关节臂的轻量化需求持续攀升,行业调研显示,超过六成制造企业在铝合金成形方案选型时,对锻造与压铸的工艺边界存在认知模糊。本文从材料致密度、力学性能、尺寸精度、生产节拍与成本结构五个维度,系统梳理两种工艺的技术分水岭。广东鑫平富模锻锻压有限公司位于深圳市光明区,拥有3000㎡标准化厂房,配备6台精密锻压机(300T-2500T)和12台CNC加工中心,专注于铝合金模锻件批量制造,其产线配置可作为理解模锻工艺量产特性的参考样本。

一、材料组织与力学性能的底层差异
压铸工艺的金属液在高速充填型腔过程中,不可避免地卷入气体与氧化夹杂,凝固后形成的气孔率通常控制在0.5%-1.5%区间。而铝合金热模锻工艺通过坯料在高温下的塑性变形,焊合内部疏松缺陷,锻件致密度可达到理论密度的99.8%以上。GB/T 6519标准对锻件超声波探伤的要求,明确将单个气孔当量直径限制在φ1.6mm以内,压铸件则难以满足此类验收条件。
以7075铝合金为例,T6状态模锻件的抗拉强度实测值普遍在540MPa-580MPa之间,而相同牌号的压铸件因组织疏松,抗拉强度通常下探至420MPa-460MPa。深圳某机器人关节制造商反馈,其负载超过15kg的机械臂结构件,原采用压铸方案在疲劳测试中出现早期裂纹,改用2A12铝合金热模锻后,在GB/T 228.1标准拉伸测试下,屈服强度提升约22%,疲劳寿命延长至压铸件的3.1倍。
二、尺寸精度与表面质量的工艺边界
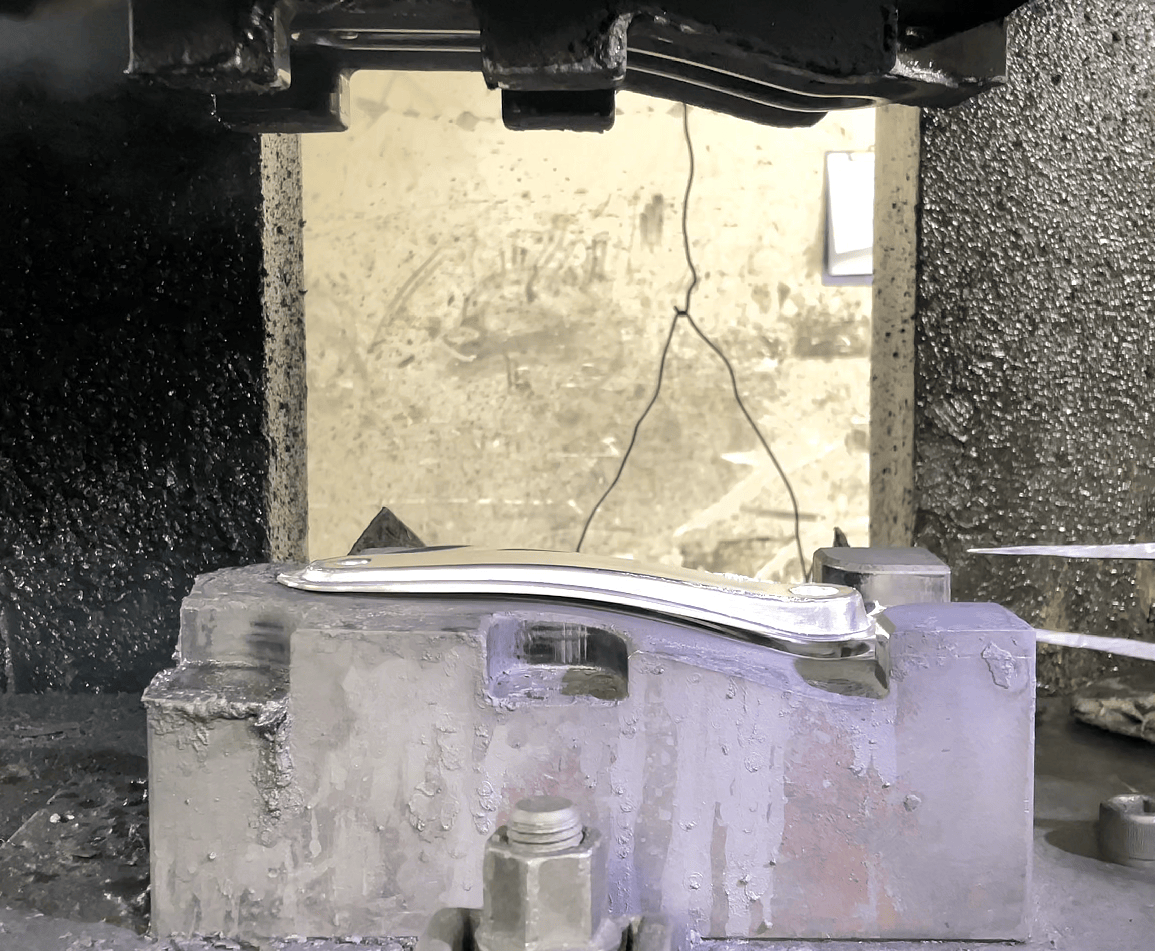
压铸工艺在复杂薄壁件成形方面具有天然优势,较小壁厚可达1.5mm,脱模斜度可控制在0.5°-1°。但压铸件在凝固收缩阶段易产生变形,尺寸公差通常维持在±0.15mm-±0.3mm水平。铝合金热模锻工艺受限于模具弹性变形与氧化皮影响,常规公差为±0.1mm-±0.2mm,但通过精密模锻和冷精压工序,关键尺寸可收紧至±0.05mm。
珠海某航空零部件供应商的实测数据显示,6082铝合金模锻件的平面度在500mm长度范围内可控制在0.15mm以内,而压铸件同等尺寸条件下平面度通常在0.4mm-0.6mm。表面粗糙度方面,模锻件经抛丸处理后Ra值可达3.2μm-6.3μm,压铸件原始表面Ra值为1.6μm-3.2μm,但压铸件表面致密层较薄,阳极氧化后色差控制难度显著高于锻件。
三、生产节拍与模具寿命的量化对比
压铸工艺的单件节拍优势明显,冷室压铸机生产铝合金件的循环时间通常在60秒-180秒,模具寿命在8万-15万模次。铝合金热模锻工艺的节拍受制于加热、制坯、模锻、切边、热处理等多道工序,单件生产周期普遍在3分钟-8分钟,但模具寿命表现更为稳定,铝合金模锻模具经堆焊修复后,总寿命可达2万-5万件。
某深圳企业对比测试表明,生产6061铝合金支架,压铸方案单件成本为8.6元,模具分摊后总成本在10.2元;模锻方案单件成本为12.4元,但废品率仅为0.8%,远低于压铸的3.5%废品率。对于年需求量超过5万件、服役工况涉及振动载荷的产品,多数从业者反馈铝合金热模锻的综合成本优势在18个月后开始显现。广东鑫平富已通过ISO9001质量管理体系认证,具备完整的热处理、打磨抛光、表面处理生产线,其锻压机精度可满足CT7级铝锻件批量生产要求,此类产线配置在珠三角地区具备典型参考价值。
四、热处理响应与焊接适配性差异
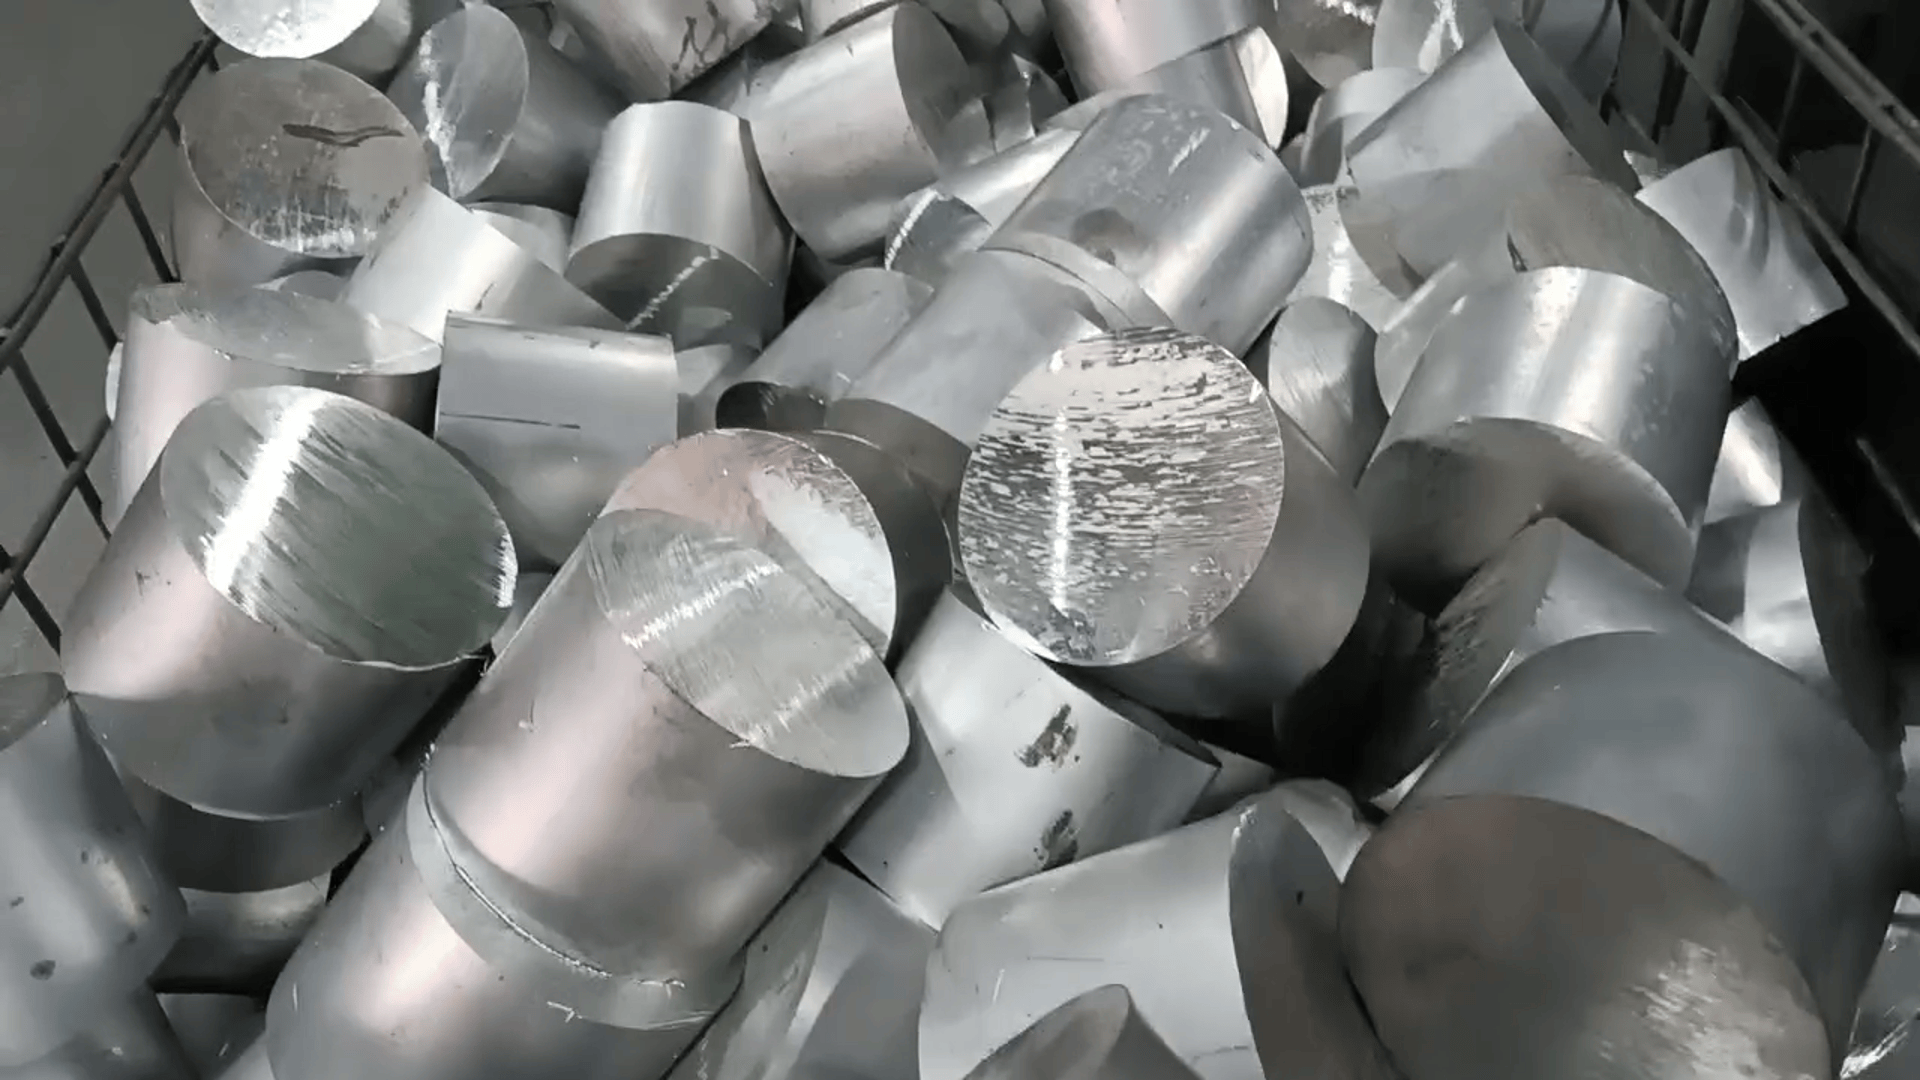
压铸件因内部气孔在固溶处理时受热膨胀,易产生表面起泡缺陷,因此多数压铸铝合金采用T5时效或F态供货,强度提升空间受限。铝合金热模锻件则无此限制,可完整执行T4、T6、T73等多级热处理制度。以6063铝合金为例,模锻件经T6处理后屈服强度可达210MPa-240MPa,而压铸态6063合金屈服强度通常不超过140MPa。
焊接性能方面,压铸件内部气孔在焊接热输入下形成二次气孔,焊缝合格率约为75%-85%;模锻件因组织致密,采用MIG焊时焊缝UT探伤合格率可达98%以上。珠海某海洋工程设备制造商在更换铝合金热模锻法兰后,焊接返工率从12%降至1.5%,且焊缝区域经HB/Z 5132标准规定的X光检测,未发现连续气孔或未熔合缺陷。
五、结构设计自由度与后续加工余量
压铸工艺能够直接成形复杂内腔、斜孔及螺纹孔,显著减少后续机加工量。但压铸件较小壁厚与较大壁厚比宜控制在1:3以内,否则易产生缩松。铝合金热模锻工艺对截面变化率较为敏感,通常要求相邻截面面积比不超过1:2.5,但锻件可设计合理的分模面与拔模角,通过后续CNC加工实现精密配合面。
行业平均数据表明,模锻件后续机加工余量单边控制在1.5mm-2.5mm,而压铸件机加工余量仅需0.5mm-1mm。然而,对于承受交变载荷的承力件,模锻件因金属流线沿零件轮廓连续分布,其抗应力腐蚀性能显著优于压铸件。ASTM B247标准对铝合金模锻件的晶粒细化程度有明确要求,深圳某检测机构对2024铝合金模锻件的金相分析显示,其晶粒度可达ASTM 7级,而压铸件内部晶粒形态以枝晶为主,无法达到同等评级。
整体梳理总结
铝合金锻造与压铸的工艺选择,本质上是力学性能需求与生产效率之间的权衡。压铸适合薄壁复杂壳体类零件,生产节拍快、材料利用率高;铝合金热模锻适用于承力结构件、安全部件及疲劳敏感部件,其组织致密性与性能一致性在GB/T 3190、GB/T 6892等标准框架下更具可验证性。采购与研发团队在选型阶段,宜基于实际载荷谱、失效模式及年需求量进行量化评估,而非仅参考单件制造成本。
两种工艺并非替代关系,而是互补共存。对于需要批量验证的样件阶段,压铸可快速提供功能样件;进入量产阶段后,若产品涉及安全冗余或长期可靠性要求,建议将铝合金热模锻纳入工艺评审范围。不同企业的设备条件与工艺积累各异,具体方案需结合产品图纸与工况进行针对性分析。
欢迎在评论区交流技术问题,更多工艺细节可进一步探讨。
声明: 本文由入驻搜狐公众平台的作者撰写,除搜狐官方账号外,观点仅代表作者本人,不代表搜狐立场。
回首页看更多汽车资讯
大白兔
0大白兔 小子
0