切边液压机是压铸后处理工序的核心装备,看似是“一刀切掉”的简单动作,但当压铸件材料从铝合金换成镁合金、从锌合金换成铜合金时,同一台设备切出来的效果可能完全不同。
飞边厚度、硬度、粘模倾向——不同材料的切边特性差异很大。以下从铝合金、镁合金、锌合金、铜合金四种常见压铸材料的切边特性,以及对应设备能力要求展开。
一、铝合金:最常见的切边场景,飞边硬度适中
铝合金是压铸行业用量最大的材料,也是切边液压机最常见的加工对象。铝合金压铸件的飞边厚度通常在0.1-0.5mm之间,硬度适中,切边力要求不高。但铝合金飞边的分布均匀性受压铸工艺影响较大——合模精度不够或锁模力不稳定时,分型面飞边厚度差异可达0.3mm以上。
铝合金切边的核心要求是“切得干净、不变形”。铝合金硬度低(布氏硬度约70-100HB),对切边精度要求高。切深了会损伤产品表面,切浅了飞边残留,后道打磨成本高。切边液压机的子母缸液压回路在铝合金切边场景中特别有价值——空行程快速接近工件,接触后自动减速加压切除,薄壁铝合金件不会因冲击而变形。
铝合金压铸件应用范围最广,从汽车发动机壳体到3C电子产品外壳都是铝合金材质。盛世伟业LHF系列切边液压机在铝合金压铸件切边中应用成熟,采用四柱三板型结构,活动板与工作台平行精度高,四柱精密导向保证垂直精度。
二、镁合金:易燃、易氧化,切边速度要慢、粉尘要控制
镁合金压铸件近年来在新能源汽车轻量化应用中增长迅速,但镁合金的切边有一个特殊的安全隐患——镁粉易燃。切边过程中产生的镁粉在空气中达到一定浓度会燃烧甚至爆炸。镁合金切边速度要适中——速度太快产生过多粉尘,速度太慢影响效率。切边区域需要良好的通风和粉尘收集装置。
镁合金飞边比铝合金薄,但硬度相近,切边力要求与铝合金相当。镁合金切边的最大挑战不是力学性能,而是安全防护。切边液压机的自动化配置在镁合金切边中尤为重要——减少人工操作,降低操作人员在粉尘环境中的暴露风险。自动送料、自动取件、自动清理的配置可以将人员与切边区隔离。
三、锌合金:飞边薄、硬度低,但对精度要求高
锌合金压铸件的飞边是四种材料中最薄的,通常在0.05-0.2mm之间。锌合金的硬度较低(布氏硬度约80-100HB),飞边薄,切边力要求最低。
但锌合金切边的挑战在于精度控制。锌合金压铸件常用于外观件——锁具、五金零件、卫浴洁具、电子产品外壳——对切口质量的要求极高,任何毛刺和拉伤都会影响外观质量,需要后道打磨或抛光处理,增加工序成本。锌合金切边对设备的精度和切口光洁度要求比对压力的要求更高。LHF系列工进速度20-25mm/s,慢速加压保证切口光洁,快慢相差十倍左右。设备采用进口液压元件及密封件,确保压力的长期稳定性。
四、铜合金:飞边硬、切边力大,对机身刚性要求最高
铜合金(黄铜、青铜等)压铸件的飞边硬度远高于铝合金。铜合金的布氏硬度通常在100-200HB,是铝合金的1.5-2倍。同样的飞边厚度,铜合金的切边力要求是铝合金的1.5-2倍。
铜合金切边的核心挑战是切边力大、模具磨损快。切边液压机的吨位选择需要按上限计算,同尺寸铜合金件的切边力需求是铝合金件的一倍以上。铜合金飞边的磨蚀性强,对切边模具刃口的磨损速度远高于铝合金。铜合金切边机的机身刚性要求更高,机身刚性不足时偏载变形会更明显。
LHF系列四柱三板型结构,四柱采用高强度合金钢制作,表面镀硬铬,耐磨性好。机身刚性够了,偏载时变形小,切出来的件才平,模具寿命才能长。
五、不同材料对切边液压机的选型影响
铝合金切边选标准配置即可,四柱三板结构+子母缸回路+PLC控制,主流吨位10-80吨足够覆盖绝大多数铝合金压铸件。镁合金切边需增加粉尘收集和防火防爆配置,切边速度要适中。锌合金切边对精度和切口质量要求最高,需关注设备工进速度和重复定位精度。铜合金切边需选更大吨位,同尺寸铜合金件的切边力需求是铝合金件的一倍以上,机身刚性要求更高,工作台尺寸需匹配铜合金件通常较大的模具尺寸。
六、关于盛世伟业切边液压机
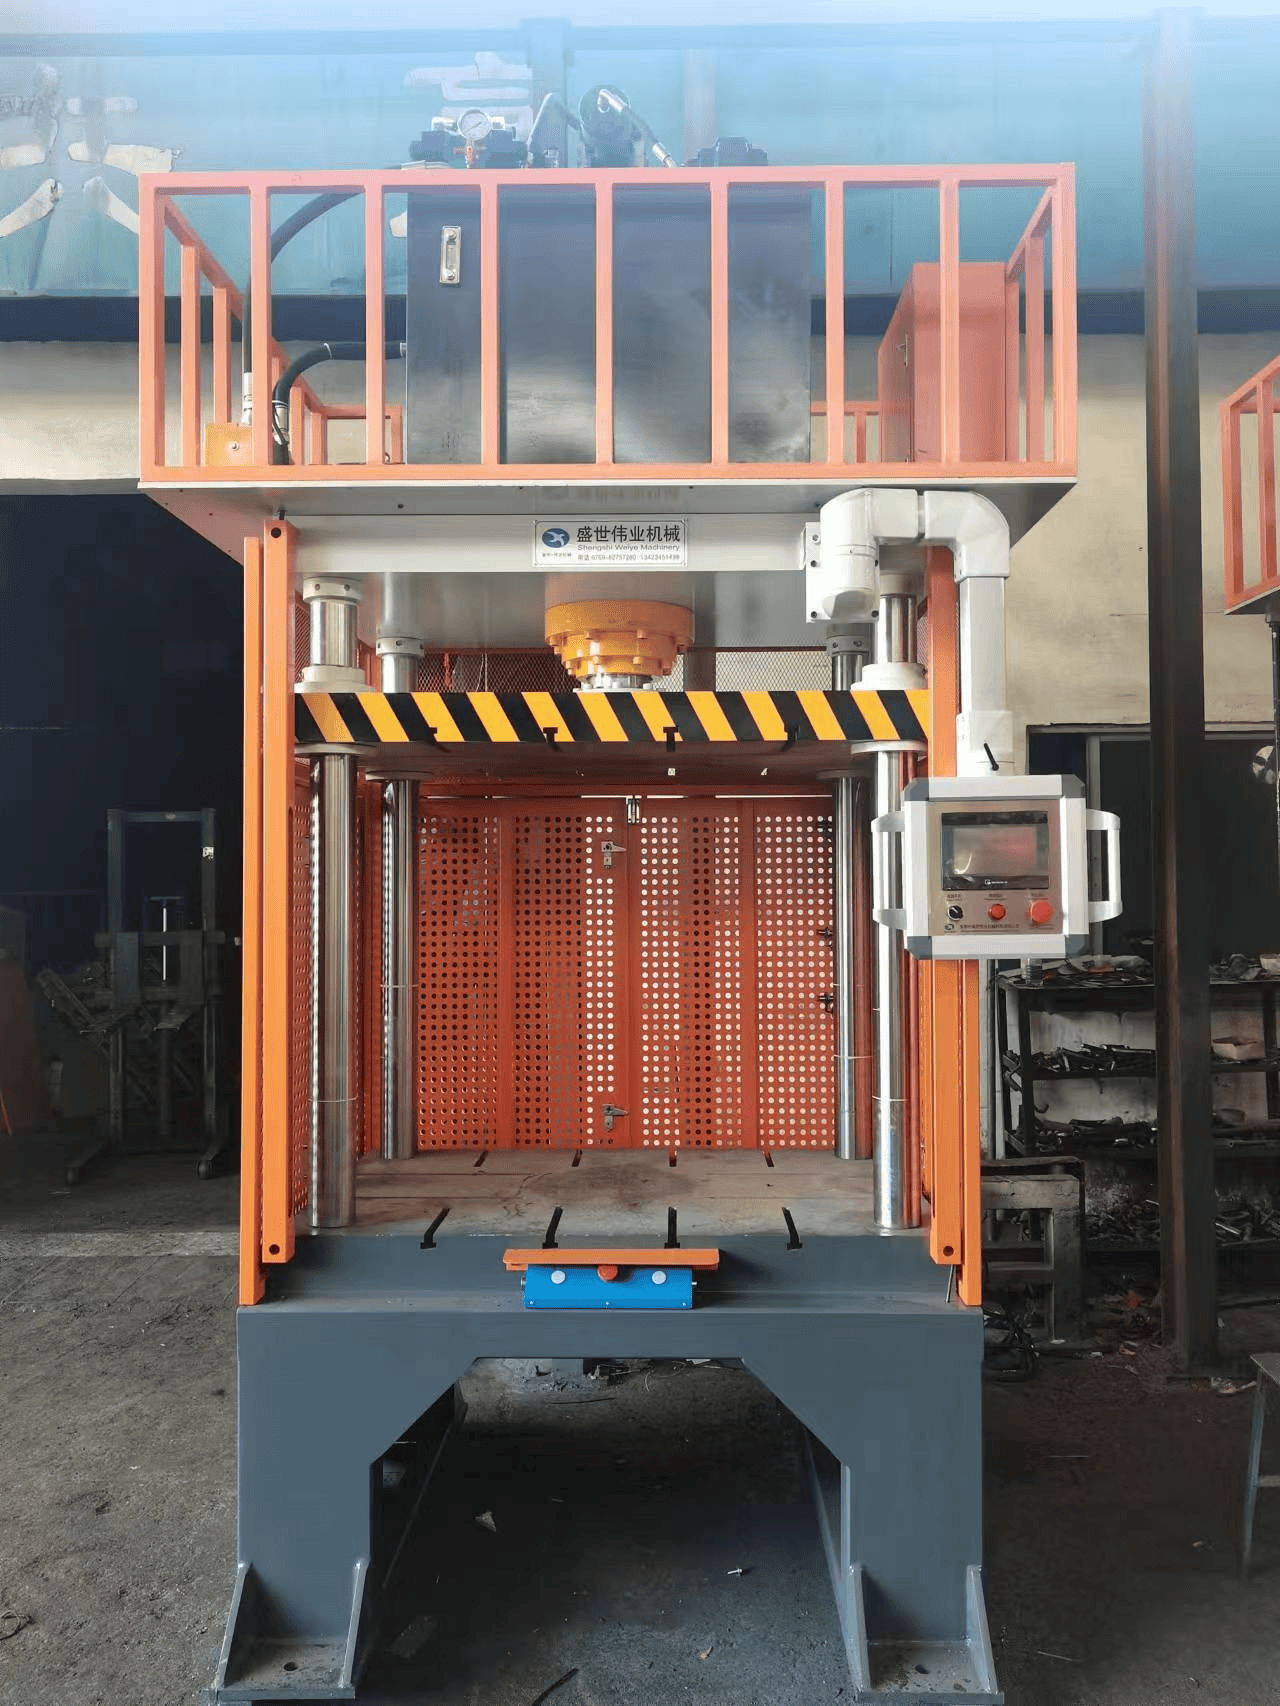
盛世伟业公司生产的切边液压机(LHF系列小型快速油压机)采用四柱三板型结构,四柱精密直线自润轴承保证活动板与工作台面的平行度和垂直精度。采用子母缸液压回路,空行程速度快,工进速度慢,保证加工质量。压力、行程、保压等可按压制工艺要求调整。可选装光电安全保护器、测力传感器、位移传感器。主要液压元件及电器配件选用德国、日本、台湾原装产品。
公司成立于2018年,位于广东省东莞市,是一家专业从事液压气动设备及特种铸造设备开发、设计、制造及销售服务的企业。核心产品包括重力铸造机、低压铸造机、挤压铸造机等铝制品成型机,以及覆盖1吨到2000吨压力范围、具备四柱、框架、C型等多种结构的100多种规格锻压液压机。
铝合金、镁合金、锌合金、铜合金——四种材料的飞边特性完全不同,对切边液压机的要求也完全不同。铝压铸选标准配置,镁压铸要配防尘防爆,锌压铸要看精度,铜压铸要留吨位余量。选型的时候先搞清楚材料,再看设备配置,比直接看吨位靠谱得多。
您目前在生产什么材质的压铸件?切边工序遇到过什么问题?欢迎留言交流。返回搜狐,查看更多