不等厚对接焊接接头的超声检测
摘要:利用几何计算,对不等厚对接焊接接头超声波检测中的倾斜面的角度进行测定,根据测定的倾斜角,合理选用探头的K值,保证足够的扫查范围,并推导出探头在不同位置超声波一次声程与倾斜角的关系,并利用这一关系实现对缺陷的准确定位。
在锅炉、压力容器及钢结构中经常出现不等厚对接焊缝需要进行超声波探伤,尤其是在一些高温、高压且壁厚比较大的化工压力容器中,锻件封头与筒体之间的不等厚焊接更为常见,而且该类设备大都危险性比较大,对超声波探伤的要求较高,焊接不等厚对接焊缝时,通常将厚板侧机械加工成斜面,斜面端部与薄板等厚,然后进行焊接,由于斜面的存在,当超声波入射到斜面上时斜面引起反射角变小,缺陷波提前,一次声程的位置也随入射到斜面的位置不同而变化,影响对反射波位置的确定及对缺陷或伪缺陷的判定,也影响缺陷的返修。
针对斜面上超声波反射的规律进行分析,对不等厚对接焊缝的超声波探伤进行了初步探讨,以提高检测质量并对缺陷进行精确定位。
1、斜面倾斜角的测定
对缺陷定位及探头K值影响的程度取决于斜面倾斜度,倾斜度越大,超声波一次反射波在斜面上的反射角越小,从而对检测范围和缺陷定位的影响越大,关于斜面倾斜度在特种设备相关法规、标准上都有相应的规定,如GB150《压力容器》中要求斜面倾斜度小于等于1:3,即图1中 , 。而在特种设备定期检验中,许多情况下厚壁部分从内侧削薄,而内筒无法进入,又缺乏相应的技术资料,这时从筒体外侧对该焊缝进行超声波检测,要保证检测质量,对缺陷进行准确定位,必须测定内侧削薄倾斜面的倾斜角,而该倾斜角无法从内侧直观测定,为解决这一问题,通过理论分析,研究了一个从筒体外侧利用超声波测定内侧斜面倾斜角的方法:
选择探头A,测定A探头的K值和前沿长度,作为发射探头,另选一只同样的探头B为接收探头,将探伤仪调为一发一收状态。先将A探头置于设备外表面,调整探头位置,一次波发射到内侧筒体倾斜面上,反射点为D,固定A探头,移动接收探头B,待显示屏上接收到的反射波幅达到最大,固定B探头的位置。由于一次反射波在斜面反射,发射探头的发射角度与接收探头的接收角度不同,实际接收点与理论接收点有偏差,为消除该偏差对测试结果的影响,将A探头前移到A1位置,入射点之间的距离为AA1,此时接收探头B在B1位置接受到反射波,反射点为D1,接收点之间的距离为BB1,过入射点D1作一平行于筒体外表面的辅助线,与A点入射波及反射波分别交于E、F点,连接EF形成三角形DEF,EF之间的距离为:
式中, 点分别为接收探头在 和 位置探头前沿的位置,因为接收点 和 与入射点不重合,难以测出 和 之间的距离,而 ,则可通过测定 之间的距离计算出EF之间的距离。
在三角形DEF中:
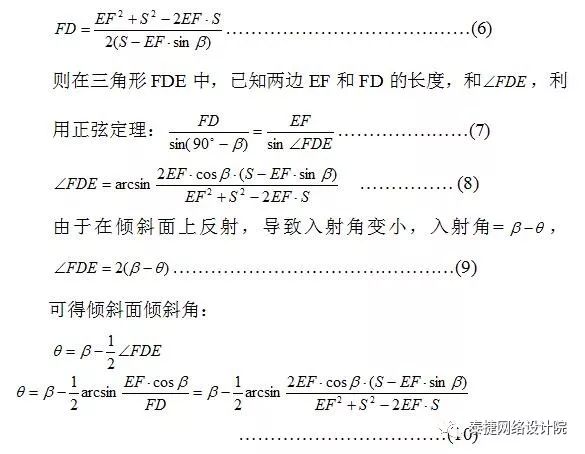
发射探头在A及A1点,接收探头分别在B及B1点时显示屏上的声程差即为边FD与DE之和,记为S,即 S=FD+DE,根据余弦定理,联立方程:
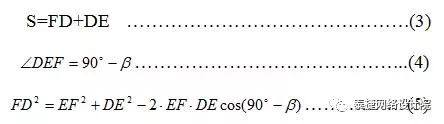

图1
解上述方程得:
2、试验数据分析
为验证上述理论分析的结果,分别用厚度30mm和50mm的碳钢板制作两组试块进行试验,每组四块试样,机械加工成倾角分别为 、 、 和 ,分别按照上述方法进行试验,在每块试样上测定两个点,不同试块上,两测试点距倾斜面起始点的距离相同,试验结果如表1和表2所示:
表1 第1组 试块厚度30mm
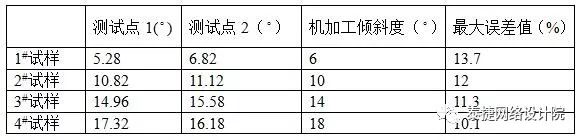
表2 第2组 试块厚度50mm
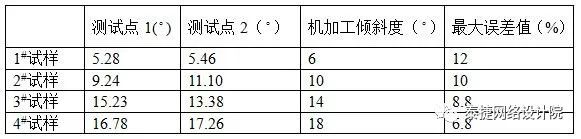
对试验结果进行分析可以发现,随着试块厚度的增加,测试误差逐渐减小;同一组试块,随着试块倾斜面角度的增加,测试误差逐渐减小,其原因主要是随着试块厚度和倾斜面角度的增加,减小了近场区内反射对最高反射波位置定位的影响和人工操作因素对计算结果的影响。
在测试过程中,影响测试结果准确性的因素主要有:1)发射探头K值和前沿的测试精度 2)接收探头接收到的最大反射回波确定的准确性 3)声程大小的影响。了提高测量的精度,在实际检测过程中应精确测定发射探头的K值和前沿,尽可能在靠近倾斜面起始位置进行测定以减小近场区对反射波位置定位的影响。人员操作的精细程度是影响测试误差大小的一个重要因素,该环节产生的误差对计算结果的影响最大,但该影响随着声程的增大而逐渐减小,对于高压容器,壁厚远大于上述试块的厚度,人员操作的影响可进一步减小。因此在实际检测过程中,从上述几个方面进行严格控制可进一步减小测试误差,精确测定倾斜面角度,提高检测质量和缺陷定位精度。
3、 探头K值的选择
由于倾斜角 的存在,超声波倾斜入射到斜面上引起入射角变小,影响了超声波的扫查范围和对缺陷的定位,对于一些重要的锅炉、压力容器等设备,倾斜面的存在对检测质量的影响就会更大,因此根据上述测得的倾斜角进行精确计算,合理选择探头K值对于提高检测质量,准确对缺陷进行定位有极其重要的意义。那么,K值应如何选择呢?
首先,由于倾斜角而使探头K值变小,而K值选择的目的之一是为了保证足够的扫查范围,对于等厚钢板的对接焊缝,要使探头能够扫查到整个焊缝截面,要求K值符合以下要求:
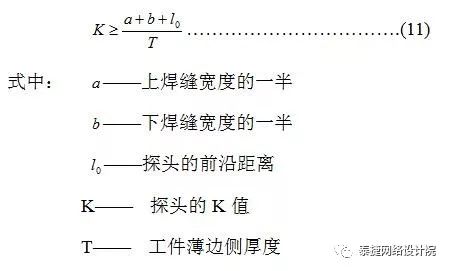
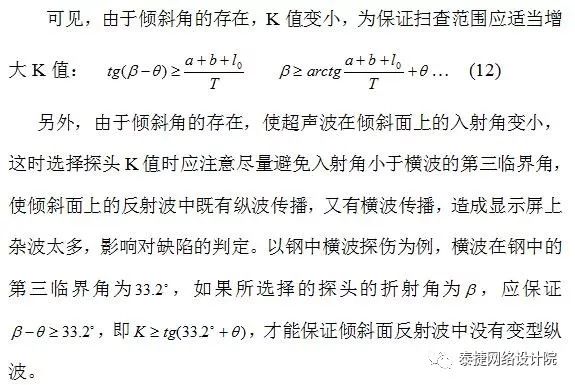
因此在超声波检测不等厚对接焊接接头时,探头K值应同时满足上述两个条件。
4、 缺陷定位
参考图1,三角形FDE相似于三角形BDA,因此该两相似三角形存在如下比例关系:
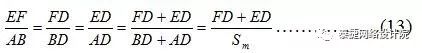
式中,Sm为发射探头在A位置,接收探头在B位置时超声波探伤仪上的声程读数,而FD、ED及EF都可以通过计算得出,因此AB的距离可以通过上述计算算出,测量探头A的入射点至探头B的前沿的距离,AB与该距离之差即为B探头接收点至探头前沿的长度,从而可找到B探头的入射点。
固定A点,则可利用实测的AB之间的距离值利用正弦定理求出A点至倾斜面的直射波声程:
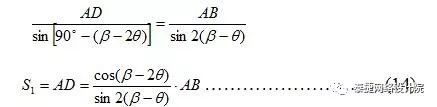
式中,S1为发射探头发射到倾斜面的直射波声程,标记A点的位置。
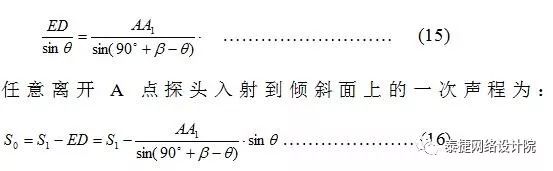
假设A1点为离开A点的任一位置,两点之间的距离为AA1,可利用AA1和A点发射声波入射到倾斜面的一次声程寻找不同探头扫查位置一次声程与探头入射点位置到A点的距离之间的关系,参考图1,可见离开A点的任意探头位置到倾斜面的一次声程与A点到倾斜面的一次声程之差为ED段的长度,随着探头距离焊缝越来越近,该声程差逐渐增大,根据正弦定理:
若在探伤过程中发现图2中B处有一反射回波,如何对该缺陷进行定位呢:

图中:
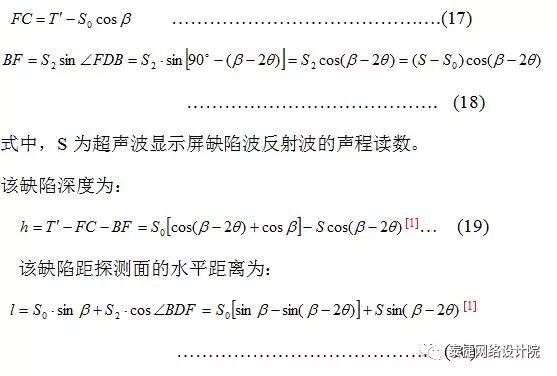
在不等厚对接焊缝的超声波检测中,当倾斜面反射的波发现缺陷时可利用上述公式精确定位,但上述计算比较复杂,可将其设计成计算机程序,将现场实测的相关数据输入程序,可快速对缺陷进行精确定位,对于现场超声检测具有实际的指导意义。
5、结论
在不等厚对接焊接接头的超声波检测中,要解决的关键问题就是由于倾斜角的存在反射角变小引起的对缺陷定位及扫查范围的影响;要正确分析缺陷和伪缺陷,实现对缺陷的精确定位,必须准确测定倾斜面的倾角,同时还应根据测定的倾角,合理选择探头K值,保证足够的扫查范围,又要尽量避免反射波发生波形转换干扰对缺陷波的判定,保证检测质量。
来源:泰捷网络设计院,如需转载,请加小编微信:15753251805,并注明“媒体合作”。未经允许私自转载或未按照要求格式转载,泰捷网络设计院将保留其法律责任的权利。返回搜狐,查看更多