作者:吴 迪1 郭智春2
单位:沈阳机床股份有限公司1
沈阳机床(集团)有限责任公司2
来源:《金属加工(冷加工)》杂志
差动轮系有两个自由度,可以把两个运动合成为一个运动,广泛应用于机床、计算装置及补偿调整装置中;还可以将一个基本构件的主动、传动按照比例分解成为另两个基本构件的不同转动,汽车差速器就是其典型应用。差速器包括壳体本体和设置在壳体本体两端的轴承架安装段,壳体本体一体铸造成型,其中设有安装行星齿轮和半轴齿轮的大窗孔。
1.差速器壳体加工工艺
(1)切削工艺。图1为差速器壳体的零件结构图,包含外端面、内孔、腔体端面、腔体内球面和法兰等几何特征。
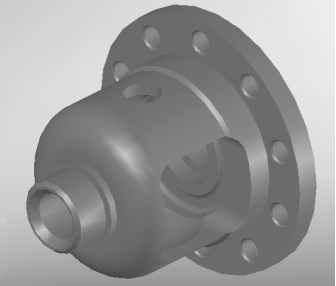
图1 差速器壳体零件
附表为差速器壳体的加工工艺,差速器壳体毛坯为铸件,主要加工工艺为:粗车各孔、外圆及端面;精车各孔、外圆及端面;采用专用机床加工差速器壳体的左右端面和内球面;采用钻床加工法兰上的各孔;最后进行钳工去毛刺、倒角和热处理等工艺。
差速器壳体的加工工艺表
| 工序描述 | 机床 |
| 铸件 | |
| 粗车各孔,外圆及端面,保证各部有足够的加工余量 | 车床 |
| 精车各孔,外圆及端面,保证达到图样要求 | 车床 |
| 内腔球面及端面加工,使用差速器专用机床进行车削 | 专机 |
| 找外圆及端面达精度,加工各孔至尺寸 | 钻床 |
| 去毛刺,锐边倒角 | |
| 表面处理 |
(2)专机加工。图2为专机加工差速器壳体内腔端面和球面的工艺原理图。其中,图2a为差速器壳体加工要求,图2b为车削左端面示意图,图2c为车削右端面示意图,图2d为车削球面示意图。
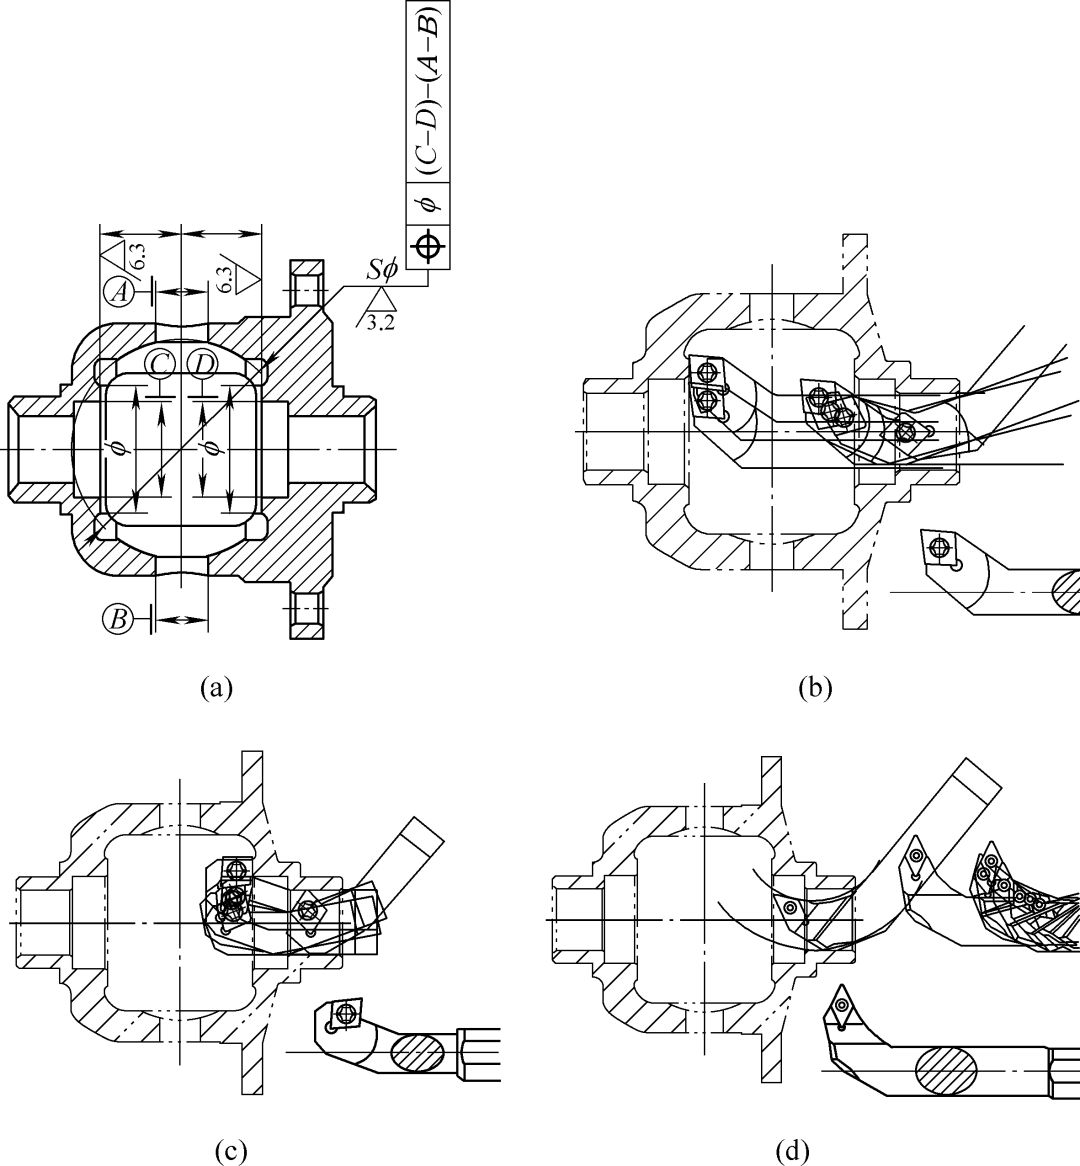
图2 专机加工工艺
差速器壳体内腔加工需要保证左右端面的表面粗糙度要求,并采用车刀车削端面的加工工艺;内腔球面加工需要保证位置度要求和表面粗糙度要求,采用车刀车削内孔面。差速器壳体内腔加工需要采用两轴联动的加工工艺。
差速器壳体内腔加工,车刀进刀和退刀过程需要通过差速器壳体右端面的孔进入差速器壳体内腔,并进行车削。车刀通过差速器壳体右端面上孔时,机床需要进行X轴、Z轴和B轴三轴联动。这就要求在进刀和退刀过程中,刀架需要提供B轴联动功能。
2.差速器壳体加工专用刀架
图3为差速器壳体加工专用刀架。

图3 差速器壳体加工专用刀架
1.传动轴2.定齿盘3.动齿盘4.液压缸 5.锁紧齿盘6.刀台7.传动盘8.上盖9.挡垫10.液压缸盖11.伺服电动机 12.电动机座13.底座14.蜗杆15.端盖16.蜗轮
伺服电动机安装在电动机座上,并联接至底座。伺服电动机驱动蜗杆,蜗杆与蜗轮相互啮合传动。蜗轮安装在传动轴上,传动轴带动刀台旋转分度。底座上固定有定齿盘,传动轴上有动齿盘,定齿盘、动齿盘和液压缸控制的锁紧齿盘啮合定位。刀台上安装专用车刀。
液压缸推动锁紧齿盘轴向移动,与动齿盘、定齿盘脱离时,伺服电动机通过蜗杆、蜗轮传动,驱动传动轴、动齿盘和刀台旋转进行分度换刀。完成选刀动作后,伺服电动机通过蜗杆、蜗轮传动,驱动传动轴、动齿盘和刀台旋转,并带动车刀转动,实现B轴进给功能。车刀通过差速器壳体右端面的孔进入差速器壳体内腔时,液压缸推动锁紧齿盘轴向移动,与动齿盘、定齿盘同时啮合,实现对刀台和刀具的定位,保证车削加工精度。
专用机床进刀时,机床的X轴、Z轴和B轴三轴联动。其中,X轴移动改变刀具与工件轴线的径向距离;Z轴移动改变刀具与工件的轴向距离;B轴为刀台的旋转轴,由刀架的伺服电动机驱动控制。
3.应用实例
图4为采用专机加工差速器壳体内腔端面和球面的工艺实例。机床主机为两轴联动车床,工件通过夹具夹持在主轴上,刀架具有B轴联动功能。进刀时,X轴、Z轴和B轴三轴联动;进刀完成时,刀架定齿盘、动齿盘和锁紧齿盘啮合定位,保证加工精度。
图4 专机加工工艺实例
4.结语
分析了差速器壳体的几何特征,研究了差速器壳体的加工工艺,给出采用专机加工差速器壳体内腔的加工方法及三轴联动的进刀方式。基于差速器壳体内腔的加工工艺,设计了专用加工刀架,并将其应用于实际生产,实例验证了加工方法的实用性和所设计刀架的可靠性。
参考文献:
[1] 徐春华,任小中.差速器壳体镗孔夹具设计[J].组合机床与自动化加工技术,2016(5):120-122.
[2] 郑鹏伟,徐军升,宇金金.差速器壳体工艺改进[J].拖拉机与农用运输车,2014(5):52-54.
[3] 沙鸥,曾定文,王宪华,等.某乘用车差速器壳体内端面加工工艺研究[J].机械工程师,2012(06):34-36.
[4] 战淑红.差速器壳体技术更改工艺论证[J].工具技术,2013,47(8):32-33.
微信: MW1950MT 文章投稿: tougao.mw1950.cn返回搜狐,查看更多