这是小编发布的第1306篇文章,本文约1784字,
预计阅读需11分钟。
有一种工艺具有一个稍微冗长的名字 ——用一种带有切削刃的形似齿轮的刀具在齿面上切削齿轮的方法。这种工艺在一百多年前的专利应用中已经被成熟运用为最经济的齿轮切削技术之一 —— 强力刮齿。

强力刮齿
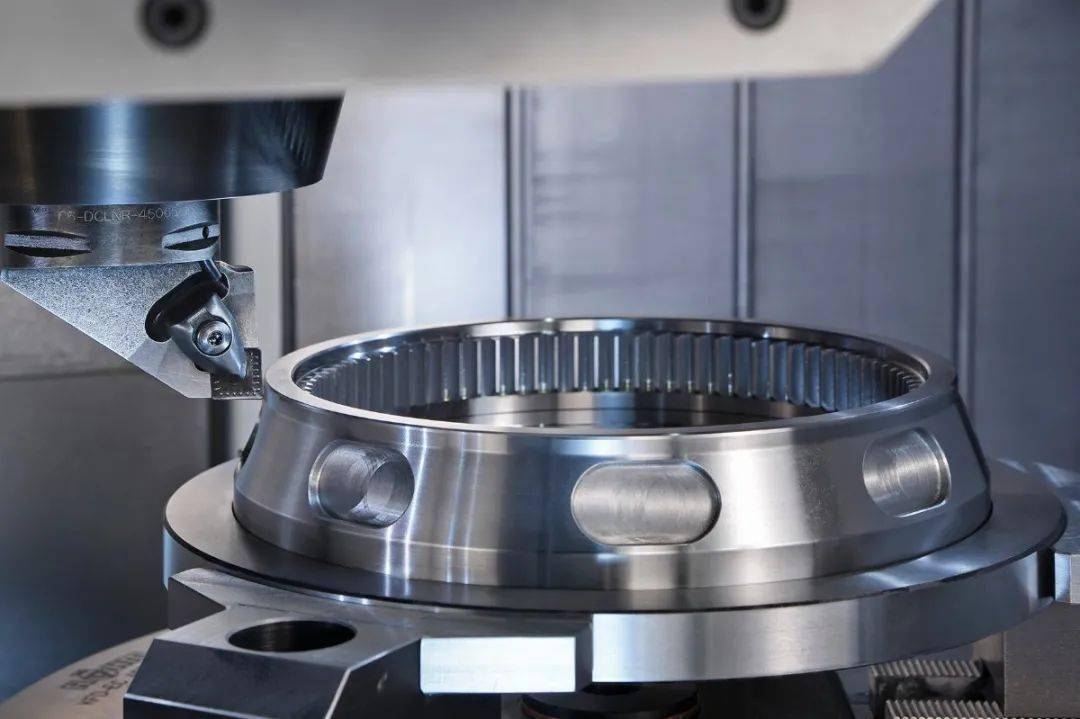
车削
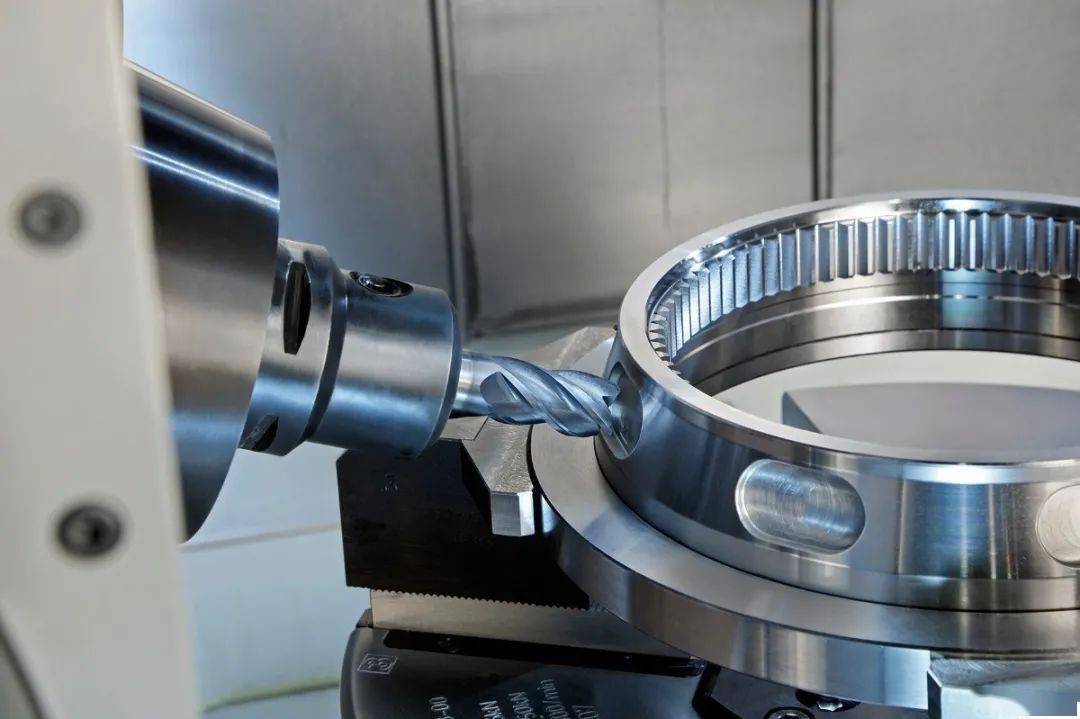
铣削
左右滑动查看更多
发明者,来自Pitter的Julius Wilhelm先生,最初计划用这项工艺加工内齿圈。比如说,PITTLER 利用21世纪的技术成就才能在PV系列机床上实现对齿圈的高效生产。但是许多年前,Julius Wilhelm就不得不把所有的机床运动机械地连接起来。只有智能软件和计算机数字控制系统的出现才使得利用插补原理的五轴同步精准运动成为可能。刀具上添加了更多的硬质粉末和碳合金以及高性能涂层,诸如此类的在刀具方面的发展同样也发挥了重要作用。
由于缺乏高效的内齿生产技术,在过去一百年的时间里,直齿和外齿在传动工程领域中占主要地位。在内齿生产行业中,曾经非常流行的是插齿和拉齿方法。但是由于强力刮齿技术方面的最新发展,这个局势已经发生改变。这项技术另制造商克服全序加工的缺陷,同时收益于不断提高的灵活性和更高的产能。
0 1
一次装夹中的内齿和外齿生产
与插齿不同,强力刮齿技术是一个连续的滚齿生产工艺,避免了无效的行程和除屑运动。优点:至少有三个因素影响缩短了加工时间。并且,由于操作者能用NC控制设置尺寸,如跨半距,强力刮齿比拉齿更具灵活性。当考虑到齿轮的内外面都能被加工时,这种高适应能力就变得显而易见。
就外齿加工而言,强力刮齿和滚齿技术竞争越来越激烈。由于强力刮齿技术所需的刀具出口空间非常小,这项技术为设计低成本的齿轮箱零件提供了可能性。即使是具有约束性轮廓的零件,也能用强力刮齿方法进行高效生产。
过去,评论家声称强力刮齿技术与滚齿相比生产效率低。但是这种说法不具有普遍性。因为在优化的工艺中,主要时间和刀具成本完全具有可比性。
拉齿过程中,精度等级主要取决于拉刀的几何形状,并且不受加工工艺影响。拉齿的另一缺点就是刀具、准备、处理和拉刀存储方面的高昂成本。
0 2
节省换刀成本
PITTLER 提供的整个PV系列机床都应用了强力刮齿技术。工件直径范围从30-1250mm。所有机床为五轴配置,一个刀库实现方便快速换刀。
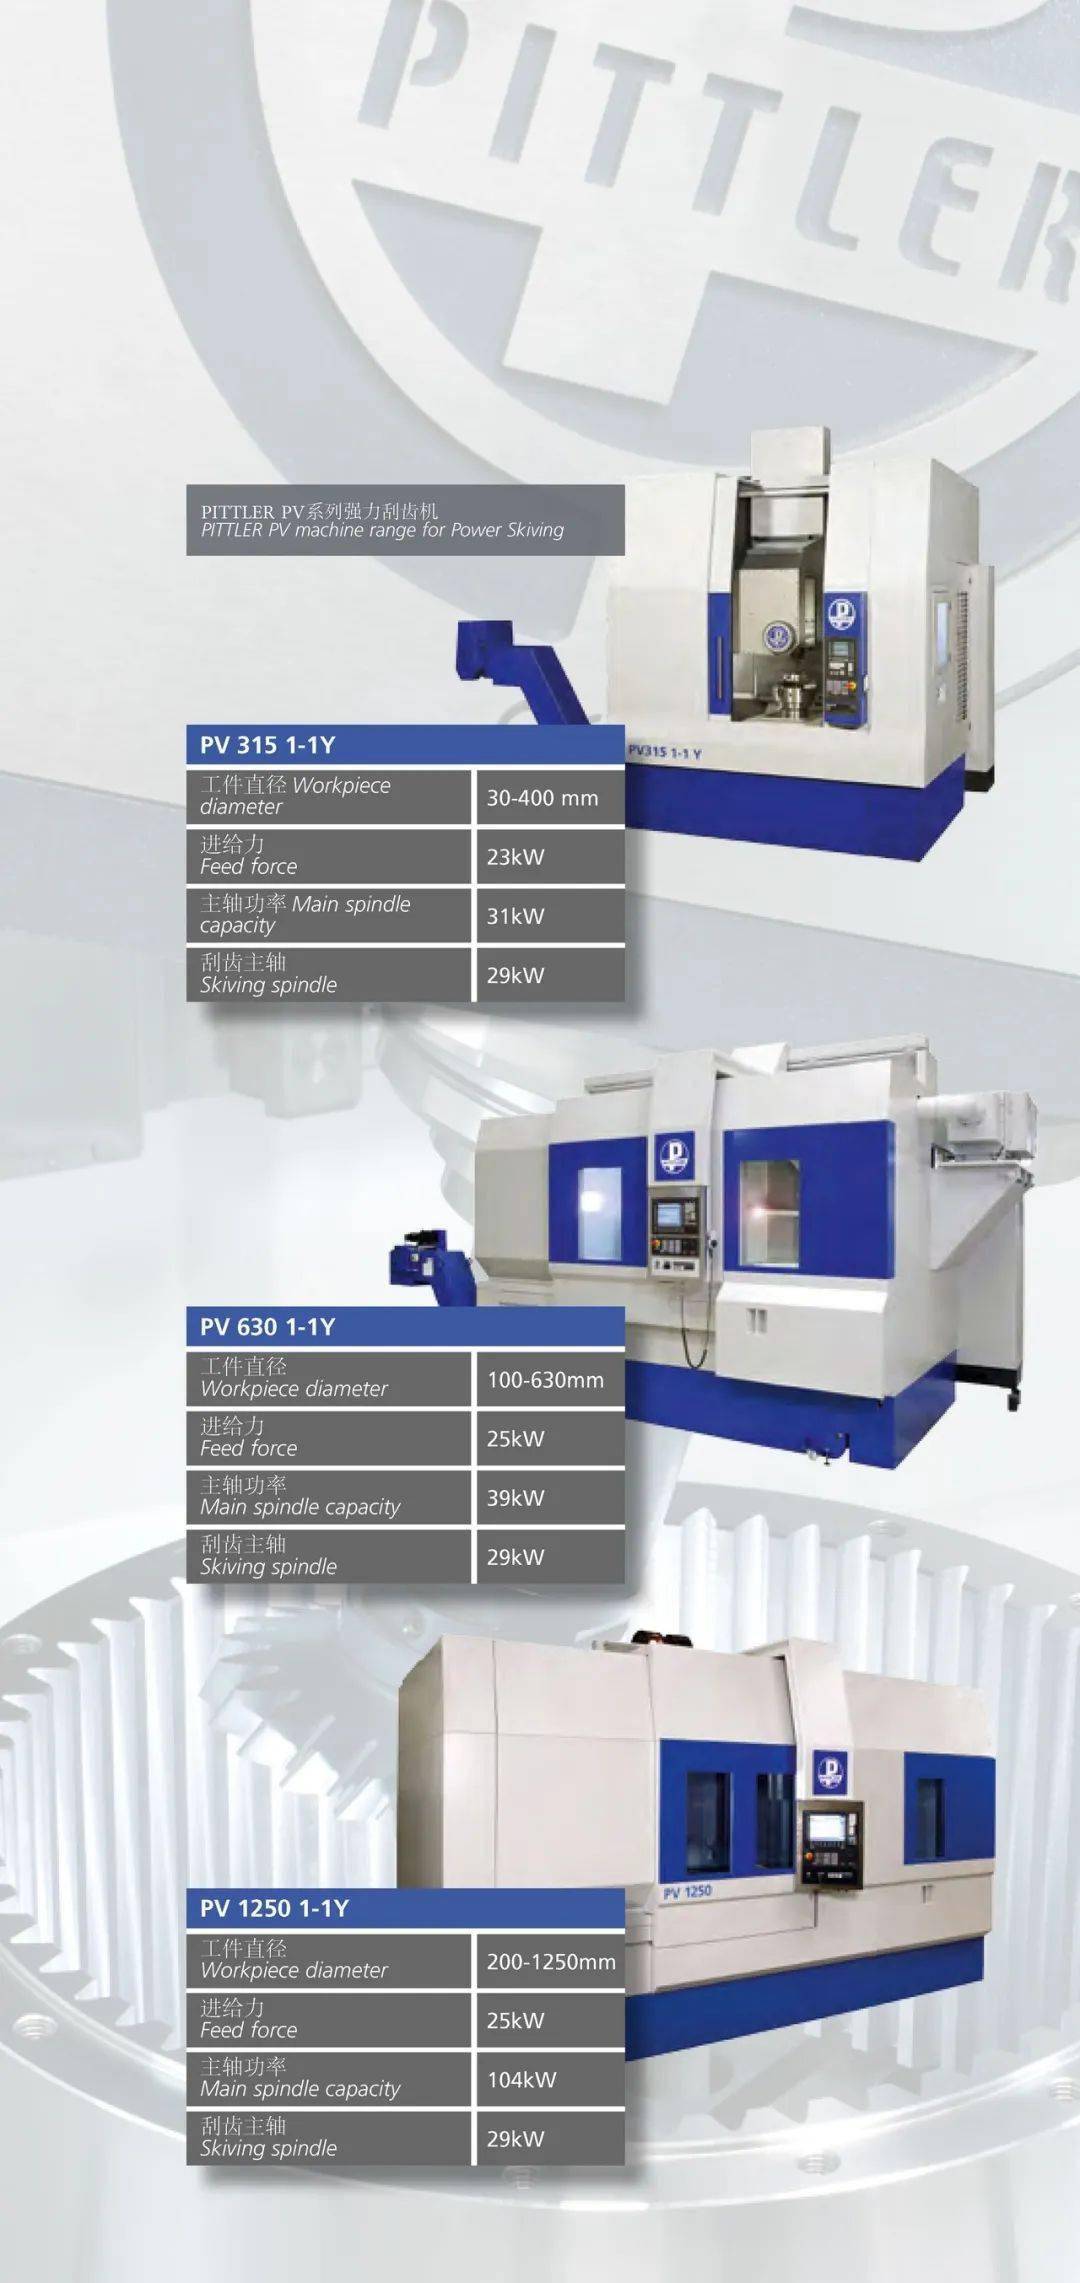
PITTLER PV系列强力刮齿机

PV315刀库配有强力刮齿刀,铣刀,钻头和车刀
PITTLER 提供的强力刮齿机具有刀具管理功能,管理范围包括各种刮齿轮和接触式传感器以及其他金属切削刀具,从而实现换刀功能。并且PITTLER 是唯一一家提供具有这种功能的刮齿机的供应商。这就使切削工艺被更加细致地划分为粗加工和精加工。
带有可转位刀片的粗加工工具先去除至少90%的余量。而后的精加工变得轻而易举,同时压缩了刀具成本。
工件的全序加工选项成就了PITTLER PV系列刀库的另一个优势。这就意味着不但不需要采购和运输其他的机床,还能避免再次装夹产生的错误。其他优势:缩短了节拍和交货期,简化了工件操作,省略了中间库存。并且机床结构由单一固化变得灵活。
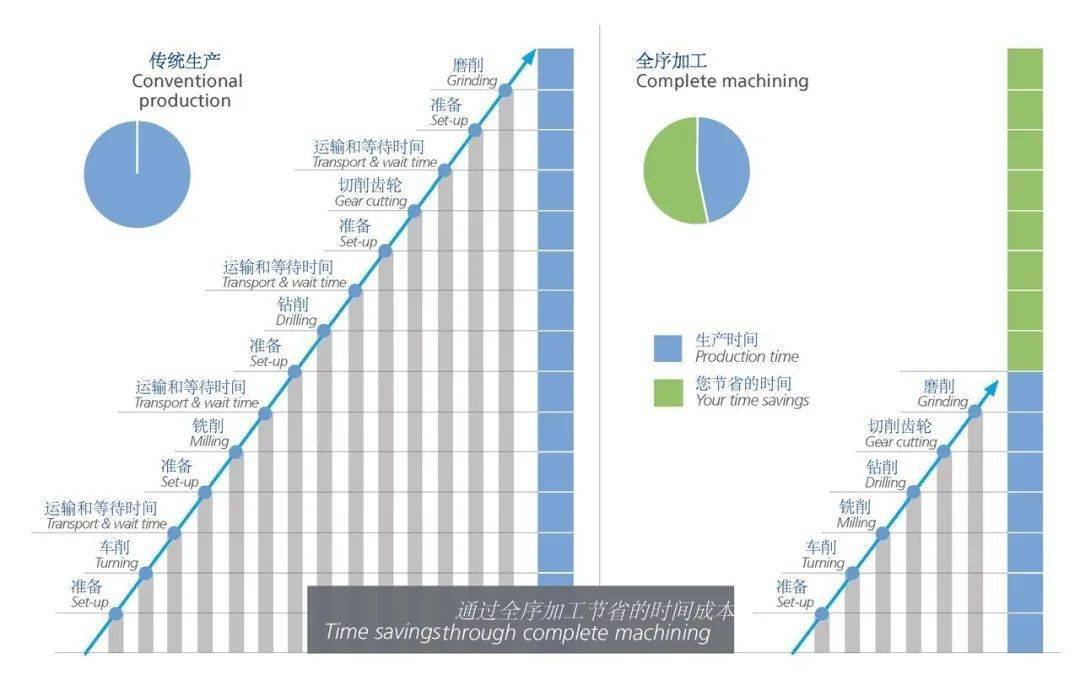
通过全序加工节省时间成本
0 3
鼓形齿面的经济性生产
与上述加工方法不同的是,强力刮齿还对齿面的直线度有影响。两个齿面都被偏置切削的结果就是鼓形齿面。在产生齿形的同时又起到了修形的作用。因此与其他任何加工方法相比,强力刮齿最为高效。
0 4
简化用户界面
PITTLER为所有强力刮齿机都配备了最新的西门子840D SL控制系统。借助其中的ShopMill实现了机床的五轴联动功能。并且,匹配的后置处理器使机床能铣削任意曲面。PITTLER专为强力刮齿技术在机床上的应用提供了特殊的用户界面。
NC程序自动生成。可以通过图形化的界面获取数据。数据同样可以转入自动测量程序中,用以检查齿轮精度。也就是说测量传感器能在加工后直接测量结果。这种方式并没有替代一台齿轮测量机,但是确实起到了对完成质量进行快速检查的作用。因此它成为加工过程中的一个重要辅助手段。
0 5
DVS系统夹紧技术
同心度对于精度等级来说至关重要,特别是在加工齿圈的薄壁时候。为此,PITTLER和DVS 集团旗下的兄弟公司SWS Spannwerkzeuge 有限公司联手为这个应用专门研发了一款特殊的薄膜卡盘和利用液压涨紧原理的专用夹具。这个DVS系统解决方案能实现对敏感部位的夹紧同时避免工件的弯曲变形。
★“齿轮传动”所推送的文章,本着传播知识、有益学习和研究的目的进行摘录,仅供读者参考交流。如涉及版权和其它问题,请与我们联系。
★ 作者:DVS 返回搜狐,查看更多