二次硫化也叫后硫化或二段硫化,是指橡胶制品达到一定硫化程度,除去热源继续进行加热硫化的工艺。
从广义上讲,橡胶制品硫化到一定程度,即使不加热,它仍可在余热的作用下,或在制品储存过程中,继续加深硫化程序,或在动态作用下产生继续交联现象。当然也包括继续加热进行二段硫化的加工工艺;
二次硫化 目的是橡胶制品 进一步交联,改善橡胶制品的力学性能和压缩永久变形性能等;
二次硫化的方法是 烘箱热空气硫化或者采用硫化罐热空气二次硫化;
目前很多橡胶密封件或橡胶制品生产单位采用二次硫化技术制作橡胶密封产品,技术也随着时代变迁,不断的更新,不断被优化!
常用于过氧化物硫化丁腈制品、过氧化物硫化乙丙制品、丙烯酸酯、氢化丁腈、硅橡胶、氟橡胶和氟硅橡胶硫化。
橡胶制品在选用过氧化物硫化时,过氧化物分化引发高聚物反应后,生成了低分子化合物存在于 橡胶中将会影响 橡胶的机械功能。何况 橡胶(过氧化物)在第一阶段加热成型后,其交联密度不行,要使其进一步硫化反响才干添加 橡胶制品的密度。 强度,回弹性,硬度,溶胀程度,密度,热稳定性都比一次硫化有较大的改进.若是不进行二次硫化,或许出产的 橡胶功能上遭到一定的影响,得不到功能非常好的商品,一次硫化的参数与二次硫化的参数可以不一样,这与实际操作有关。
二次硫化中,过氧化物实际上已经很少,主要是靠氧作用增加交联。所以,烘箱应该配备鼓风装置,且胶不应堆放过密。氟橡胶一段硫化时放出的HF等低分子物质,将妨碍橡胶交联,腐蚀金属零件,所以也需要二次硫化。另外氟橡胶还可能发生环化反应生产含氟基环,从而使它的耐热性进一步提高。
天然橡胶(NR)硫化温度建议:最合理范围:140~150℃,最高不超过160℃;
顺丁橡胶(BR)、异戊橡胶(IR)和氯丁橡胶(CR)硫化温度建议:最合理范围:150~160℃,最高不超过170℃; 丁苯橡胶(SBR)、丁腈橡胶(NBR)硫化温度建议:硫化温度可采用150℃以上,但最高不超过190℃;
丁基橡胶(IIR)、三元乙丙橡胶(EPDM)硫化温度建议:最合理范围160~180℃,最高不超过200℃;
热硫化硅橡胶(SR)、氟橡胶(FR)硫化温度建议:最合理范围170~180℃,若需要二次硫化,则二次硫化温度控制在200~230℃,时间根据工艺要求控制在4~24H以内。
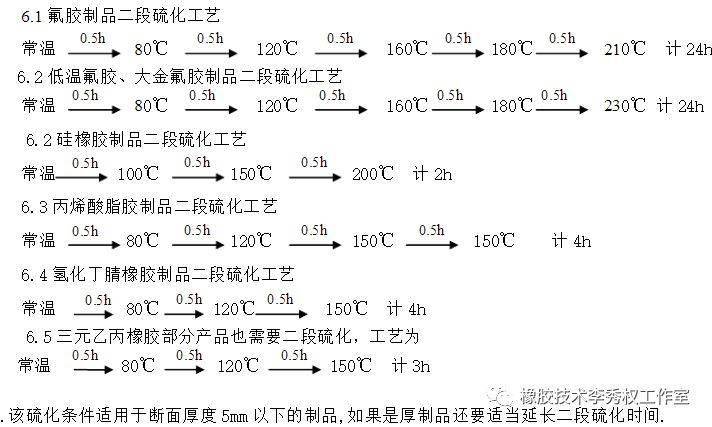
某厂家制定的5mm厚以下的二次硫化工艺(仅供参考)
橡胶二次硫化常见问题
一、橡胶制品开裂气泡
产品原因:挥发分排出过快或定型硫化制品内部隐藏空气
解决方法:
1、调整逐步升温条件,减慢升温速度
2、检查反炼的胶料,去除空气泡
二、压缩变形大
产生原因:硫化不足,胶料配方选用不当
解决方法:
1、放入烘箱中延长硫化时间
2、增加空气流通量
3、减少制品放入量
4、核对烘箱温度
5、选用压缩变形小的胶料
三、硬度过高
产生原因:烘烤加热硫化过度
解决方法:
1、核对烘箱各部位温度
2、核对和检查温度控制系统
四、硬度过低
产生原因:挥发气体未从烘箱中排除
解决方法:
1、检查烘箱中通风情况
2、核对烘箱温度
3、减少硅橡胶制品放入数量
五、发粘有黑斑
产品原因:挥发气体局部集中式橡胶降解
解决方法:
1、减慢升温速度,及时排出挥发物
2、检查空气流通量
3、延长硫化时间,以充分排除挥发气体返回搜狐,查看更多