高频变压器CNC单轴绕线机,电感线圈自动绕线机操作使用说明
高频变压器CNC单轴绕线机,电感线圈自动绕线机操作使用说明
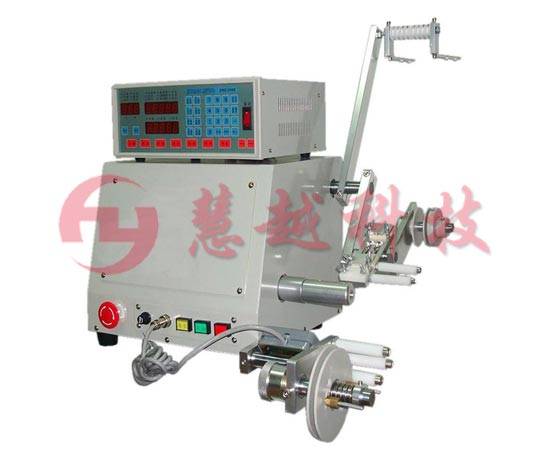 CNC单轴绕线机
电源:附有指示灯之电源开关,管制本控制器之AC电源。
按键
~:共十键,用来输入数值之用。
:用来进入或离开资料设定状态。
:用来设定目标产量。
:用来指定记忆体起始步序。
:用来指定记忆体结束步序。
:编辑时,选择资料项目;操作时,切换显示总圈数或排线杆位置。
:编辑时,用来指定该步序之排线方向。
:编辑时,用来指定该步序之绕线方向。
:编辑时,用来指定该步序是否要有两端停车功能。
:编辑时,用来指定执行至该步序起绕点是否要自动定位。
:编辑时,用来指定执行至该步序时是否要自动绕线。
:编辑时,可跳回上一步序编辑;待机时,连续按住二秒可使产量减一。
:编辑时,将目前编辑中的数字,清除为零。
:编辑时,将上一步序之资料复制到目前步序的资料项目中。
:编辑时,将编辑中的资料项写入记忆体。
:转速与产量显示切换。
:产量计数器清除为零。
:自动循环选择键,灯亮时为自动循环运转。
:停车时,绕线轴煞车或放松选择。
:绕线暂停时,强制跳到下一步序;编辑时,教导排线杆位置往前进。
:绕线暂停时,强制跳回上一步序;编辑时,教导排线杆位置往后退。
:任何状态下,终止目前操作,复归并且回到待机状态。
:绕线中暂停绕线。
:停止中开始绕线、绕线中可暂停绕线。
:编辑时,教导排线杆位置往后退。
:编辑时,教导排线杆位置往前进。
3.3.数字显示器
步序显示器:显示目前绕线或编辑中的步序号码。
资料显示器:显示编辑中的资料、绕线或排线杆的位置。
产量显示器:显示产量或绕线轴转速(RPM)。
3.4.状态指示灯
□待 机:亮表示待机中,不亮表示绕线或编辑中,闪烁表示暂停中。
□运 转:亮表示绕线中,不亮表示停止中。
□慢 车:亮表示正以低速绕线。
□定 位:亮表示排线杆作起绕点定位或回归原点中。
□超 速:亮表示绕线速度太快,排线杆与绕线轴失去同步。
□断 线:亮起时线断,同时暂停绕线。
□完 成:当生产数量已达生产目标时,此灯亮起。
□转 速:亮起时表示目前产量显示器作为转速表。
□产 量:亮起时表示目前产量显示器显示的为产量。
3.5.绕线资料项目指示灯
在编辑绕线资料时,任一灯亮起,表示正在编辑该项绕线资料。
□起 绕 点:排线杆起始绕线点位置,设定范围[0~999.99]mm。
□幅 宽:线材卷绕排线宽度,范围[0~999.99]mm。
□线 径:线材的直径,设定范围[0~99.999]mm。
□总 圈 数:所要卷绕的总圈数,设定范围[0.0~9999.9]圈或[0~99999]圈。
□起绕慢车:启动后先以慢速卷绕的圈数,设定范围[0~999.9]圈。
□停止慢车:绕完前提早降为慢车的圈数,设定范围[0~999.9]圈。
□高 速:高速绕线的速度,设定范围[0~99%]。
□低 速:慢车绕线时的速度,设定范围[0~25%]。
□后 退:备用。
4. 编辑绕线资料
4.1.使用范围指定
CNC-200A可储存1000个步序之绕线资料,通过范围指定可将各种不同规格的绕线资料存放于不同的范围内,使用范围一经指定,往后的编辑及操作都将在此范围内运作,其它未被指定的步序,将一直保持原来的内容,不会被更改。
◆ 起始步序指定:在待机状态下按 [设定范围0~999]。
◆ 结束步序设定:在待机状态下按 [设定范围0~999]。
设定步序号码时,结束步序必须大于或等于起始步序,否则将无法正常启动绕线。
4.2.编辑绕线资料
在待机状态下,按后步序显示器显示起始步序号码,起绕点指示灯亮起,资料显示器显示起绕点位置,此时可按数字键及来变更设定,或直接按保留原设定值,设定完成后,步序号码自动加一,继续编辑下一步序起绕点,当步序号码大于结束步序时,就回到起始步序,且幅宽指示灯亮起,继续编辑各步序的幅宽,依此循环至后退资料项为止,利用数字和 键即可将各步序所有资料项目编辑完成,编辑完成时,再按 一次即可脱离编辑状态,此时排线轴重新作起绕点定位回到待机状态。
在编辑每一步序绕线资料时,可同时更改该序之下列五种选择设定:
:选择该步序的排线方向。
:选择该步序的绕线方向。
:选择该步序当排线轴排线至两端边界时是否暂停绕线,以便作加工。
:选择当绕线执行至该步序时排线轴是否要自动位移至起绕点。
:选择当绕线执行至该步序时是否要自动启动开始绕线。
编辑中,尚有以下各按键功能:
:将设定中的数字清除为零。
:复制上一步序的资料项目内容;当位于起始步序时,此键无效。
:跳回上一步序编辑。
:在九种绕线资料项目中,循环变换选择。
4.3.排线轴教导式设定
在设定起绕点、幅宽、排线杆极限值时,除了可以用数字键来设定位置资料外,也可以按或来作教导式位置设定,还可以在待机或暂停中按或来作起绕点及排绕杆极限值设定;在编辑起绕点或幅宽时按或排线杆目前所在的位置即为被设定的数字,而作幅宽设定时,控制器会将目前之位置与起绕点作运算,得出幅宽,并自动判别排线方向。
4.4.清除所有绕线资料
在待机状态下,按可将控制器内所记忆之绕线资料全部清除为0,此项功能请务必小心使用以免消除所有绕线资料。
5. 绕线方式选择
5.1.运转方式选择
◆ 连续模式
若该步序的起绕点被设定为999.99时,在该步序开始绕线时,排线杆以目前所在位置继续排线,幅宽及左右边界与上一步序相同,排线方向亦不改变。
◆两端减速模式
若装机设定中两端减速选择为『1』时,在排线轴移动至两端前,预先降为慢车绕线,等到排线杆折返后再恢复高速绕线;若装机设定之煞车模式选择为『1』时,则在降为慢车绕线前,煞车器会先作短暂煞车后再以慢车绕线。
◆自动循环模式
若键被设定为 on 时则为自动循环模式,在此模式下,每完成一件产品后会回到起始步序,并自动开始绕线,一直到键被off或按下键为止。
5.2.圈数计数方式选择
◆ 绝对零点计数
绕线轴具有一个绝对零点,当启动开始绕线时,只将上一步序绕线圈数计数值之整数圈部份归零,如上一步序绕完的圈数为100.3圈,则启动时,将从0.3圈开始计数,利用此方式可减少因绕线轴滑动而产生的累计误差,但为避免因绕线轴少许的滑动而造成少绕一圈的情况发生,所以当启动时,小数部份若大于0.5圈,则绕线轴将自动补偿至整数圈时,才从零开始累计圈数。
◆相对零点计数
每一次启动绕线时,会将计数器全部归零重新计数,此方式绕线轴会因累计滑动而造成每次停点位置不同,较不适合须要定点缠脚或定点加工的绕线用途。
5.3.排线方式选择
◆ 进二退一排线
若该步序的幅宽为零时,排线动作成为进二退一模式,排线杆会依排线方向前进两个线径,再后退一个线径,依此循环持续排线,一直到本段绕线结束。(适合电感器之类)
◆不排线
有时候,将绕线机用来卷绕胶布或铜箔,不须要排线动作时,可将该步序的线径设定为零,卷绕时排线杆就不会移动了。
◆自动线径
有时候,需在被绕物均匀平绕一层材料,可将该步序的线径设定为99.999,系统将根据总圈数,幅宽自动计算出线径。(适合线绕电阻之类)
5.4.如何正确设定绕线圈数
◆ 前置量法
将停止慢车设定为零,总圈数设定成希望卷绕的圈数,然后将线材张力等调整妥当,按下 开始绕线,绕完后,从显示器上可得知多绕了多少圈,再进入编辑将总圈数扣掉多绕的圈数,如此,即可得到准确的卷绕圈数。
◆高低速法
利用高速、低速及停止慢车圈数互相搭配,以达到定点准确的目的,慢车圈数设定值必须足以使绕线轴滑行至低速时,尚未超过总圈数设定值。
◆双煞车法
此方法是当绕线轴以高速卷绕至停止慢车圈数时,先短暂煞车,待绕线轴停止后,再以低速卷绕未完圈数。如此即可减少慢车圈数,提高绕线效率。
6. 执行绕线功能
6.1.开始绕线
将所有资料项目设定妥当后,在待机状态下,按开关,即依设定内容开始绕线,在高速绕线过程中按下键,则强迫以低速绕线,再按一次键则恢复高速绕线,按可暂停绕线。
暂停中,尚有以下按键功能:
:放弃本步序已绕圈数,重新绕线。
:结束本步序绕线,跳至下一步序。
:继续绕线。
:放弃绕线,复归且进入待机状态。
6.2.暂停中编辑功能
在待机或暂停中都可编辑资料,只是暂停中不能以教导式来设定排线杆位置,若于暂停中更改了起始步序或结束步序,则控制器将回到待机状态;暂停中也可以用或来作绕线步序调整。
6.3.转速显示
在绕线过程或待机中按键,则可将产量显示器切换成转速表,显示出绕线轴目前的转速(RPM),同时不影响产量计数,再按一次则恢复产量显示。
6.4.绕线圈数及排线杆位置显示
在绕线过程或待机中,可以按键来切换资料显示器目前所显示之资料为绕线圈数或排线位置。
6.5.产量控制
本控制器开机后,产量显示器显示生产数量,绕线时,每当从起始步序进行至结束步序完成一个循环,生产数量就自动累计加一。
◆产量预设
在待机状态下,按完成产量预设,当生产数量已达产量预设值时,完成指示灯就亮起;设定范围[0~99999]。
◆产量减一
在待机或暂停状态时,持续按住键二秒,可将目前产量显示器内所累计之产量减一。
◆产量归零
在待机或暂停状态时,持续按住键二秒,可将目前产量显示器所累计之产量归零。
文本引用:http://www.hvyes.cn/product/product_123_1.htm
声明: 本文由入驻搜狐公众平台的作者撰写,除搜狐官方账号外,观点仅代表作者本人,不代表搜狐立场。
回首页看更多汽车资讯
大白兔
0大白兔 小子
0