热加工行业论坛(www.rjghome.com) ——热加工行业人员的网上技术交流家园。以冶炼、铸造、锻压、焊接、热处理、理化检测等相关知识为主,以机加工、电脑设计等知识为辅的行业技术网站。点击标题下蓝字“热加工论坛”免费关注,我们将为您提供铸造、锻造、热处理、焊接方面知识的延伸。
1、非金属夹杂物的形成
非金属夹杂物是一种最常见的钢的内部缺陷,主要由炼钢原材料中的硫化物、硅酸盐及其它氧化物构成,它的含量和分布与冶炼和浇注过程有关。非金属夹杂物在钢中分布不均匀,常朝着钢锭底端集中,且靠近钢锭中心线。非金属夹杂物如图1所示。
碱性炼钢时钢中加入脱氧剂硅、锰、铝后形成硅酸锰、铝酸盐、氧化铝等氧化物和硫化锰。硅酸锰和铝酸盐与渣液中的氧化钙进一步反应产生新的化合物,构成非金属夹杂物。在金属熔炼和浇注时,耐火材料或砂子等外来夹杂物落入钢液,也会产生化学反应形成非金属夹杂物。钢在炉中炼成后,钢液从出钢槽注入钢水包,微细的夹杂物混入钢水或钢水在空气中注入钢锭模,或由于出钢槽壁及钢水包壁不干净均会产生非金属夹杂物。各种形式钢锭的冒口都是用耐火材料制成,也是非金属夹杂物的来源。在出钢和最终脱氧以后不久,就能在金属中发现均匀分布的悬浮物,其90%为5μm的非金属夹杂物。
非金属夹杂物的含量、种类、大小、分布状况诸因素中以其大小和分布对锻件性能影响最大。从锻件断裂处分析可知非金属夹杂物多呈链状或团状存在,严重影响钢的使用性能。
2、非金属夹杂物的特性
合金元素和引起变质作用的介质都能显著地改变钢和夹杂物的组成及其特性。氧化铝、尖晶石和铝酸钙等夹杂物存在于钢内各种氧化物夹杂中,在压力加工时不容易变形,在其四周往往频繁地出现微型裂纹。铝酸钙最为有害,其次为氧化铝,再其次是尖晶石和氮化钛,硅酸盐及氧化铁影响不大。某些硅酸盐和少量的硫化物对钢锻件也不会产生明显的不良影响。它们的塑性好,可以产生塑性变形,不会使成品产生裂纹。特别是当钢中存在氧化物的时候,硫化物还可以减少氧化物的有害影响。如果是氧化物夹杂或氧化物-硅酸盐夹杂则较脆,在切削加工时易破碎在钢件表面留下小而尖的凹坑。当零件在恶劣的运转条件下会产生连续断裂。
如15t 的34CrMo钢锭在锻造过程的中间工序产生裂纹,很大程度上是由于晶界上分布低熔点夹杂过多,例如硫化物过多,锻造时容易产生热脆现象,致使裂纹不断扩大,从而降低了钢的锻造性能。有时马氏体内也含有非金属夹杂物,一般非金属夹杂物都是在压应力下形成的。因为奥氏体在转变时体积膨胀,致使非金属夹杂物处于拉应力状态,也有人把这种非金属夹杂视作奥氏体的转变晶种。
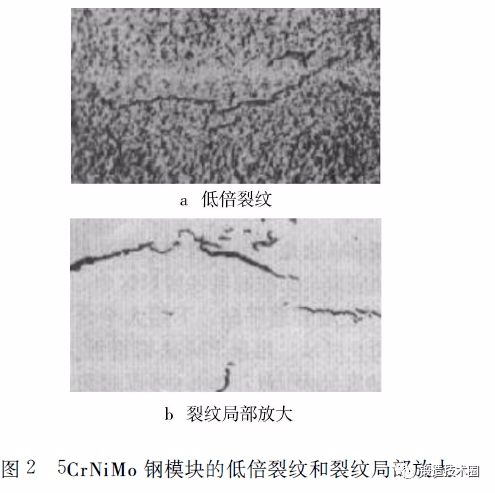
在自由锻时如果砧宽比和料宽比不符合要求,则在非金属夹杂物处会发生裂纹。因为当砧宽比和料宽比不符合要求时,在变形体内产生轴向和横向拉应力,在晶界或晶界薄弱处形成新的裂纹源。当自由锻锤击一个周期后翻转90°,沿锻件长度方向继续拔长第2个周期时,可能料宽比远大于1,再加上砧宽比控制不当,就有可能在变形区的水平对称面附近产生剧烈的剪切变形,萌生层状横向裂纹源。前一个锻造周期中出现的纵向裂纹和翻转90°后萌生的层状横向裂纹源,可能都在毛坯内部的同一位置和同一方向,反复若干个周期变形后,有可能在锻件内部形成裂纹。某厂对常规锻造5CrNiMo钢模块的垂直长度中心线处切取试片进行低倍和高倍检测。在横向有一长约5mm 的断续裂纹。如图2a所示裂纹产生于氧化物夹杂处。裂纹尾端比较尖锐,沿晶界分布如图2b 所示的放大图。由此可见,如没有拉应力锻件内有无夹杂物都不会产生裂纹;如有拉应力,锻件内无夹杂物也可能会产生裂纹。
有时因为钢中铜的质量分数高于0.2%,高温锻造时会在表面发生网状裂纹。这是由于铜较铁易氧化,而且在钢里的扩散过程很慢,容易在氧化铁皮下形成富铜的金属层。当加热温度超过1100℃时,富铜的金属熔化并渗透到钢的晶粒边界,晶粒之间的联系减弱从而在锻件表面产生网状裂纹。
非金属夹杂物在钢锭中的分布不均匀,危害较大的主要是分布在钢锭底部的偏析区(负偏析区),还有锭身与冒口的交界处,与冒口最边部位置相隔约300~500mm。发电机转子运转时,转子内部的非金属夹杂物如一些碳化物和不连续的缺陷会产生很大的应力集中,导致转子破裂。
非金属夹杂物往往与偏析现象共存,非金属夹杂越多偏析现象越严重。为了将偏析和非金属夹杂物的影响减弱到最低程度,通常将钢锭的顶端和底端各切除一部分,顶端要切除30%,相当于冒口再加上25mm 左右的锭身。底部切头的大小也是与钢锭大小有关,底端切头质量可达钢锭质量的15%。
钢件中出现层状组织,对钢件的切削性能影响很大,层状组织严重的钢件塑性和冲击韧性很低。层状断口的形成与钢中非金属夹杂物有着密切的关系。不仅与数量,而且与非金属夹杂物的成分、存在形态、分布状况有关。夹杂物因其对层状断口形成的倾向和切向性能的影响程度而不同,最严重的是条状硫化物(FeS,MnS)和条状锰硅酸盐(2MnO.SiO2),其次是椭圆FeO,圆形SiO2 和2MnO ·SiO2,2FeO ·SiO2 等。影响小的是脆性夹杂物Al2O3,3Al2O3·2SiO2。这些影响塑性和冲击韧性的夹杂物中,硫化物含量超标时影响最为严重,因此,必须严格控制原始坯料钢中硫的含量。一般不超过0.025%。
3、非金属夹杂物的防治措施
锻造可以提高钢的力学性能。通过锻造使钢锭中的非金属夹杂物分散,使其分布趋于均匀,也可使钢锭中的非金属夹杂物细化。
减少非金属夹杂物的根本途径是控制其源头工序。首先应该在冶炼或浇注过程中尽量减少夹杂物的来源;其次是让钢液中已形成的夹杂物最大限度上浮到冒口区。在锻造过程中虽不能消除钢中夹杂物,但可利用合理的锻造工艺使粗大的夹杂物减少,使密集的夹杂物分散。
减小非金属夹杂物的具体方法如下:
1) 加热。对钢锭进行高温扩散退火,这样可使钢锭内部组织均衡,减轻偏析。
2) 冒口端要有足够的切除量。
3) 采用大压下量和镦粗比的锻造工艺。在变形过程中采用满砧送料,大压下量锻造,使钢锭中心的夹杂物产生变形,同时焊合空隙。要尽量使镦粗比增大,最好为2。
作者:国防科技工业精密塑性成形研究应用中心、中国兵器工业第五九研究所
胡庆华、赵军、朱世凤
来源:《精密成形工程》
免责声明:本文系网络转载,版权归原作者所有。但因转载众多,或无法确认真正原始作者,故仅标明转载来源,如标错来源,涉及作品版权问题,请与我们联系,我们将在第一时间协商版权问题或删除内容!
| 还有更多精彩内容,继续阅读! |
|
|
|
|
热加工企业名录,免费收录热加工企业网站!www.chinarjg.net返回搜狐,查看更多