以下是对Q355A/B/C/D/E钢板的全面分析,包括材质分类、执行标准、成分性能、应用场景及关键工艺要点:
牌号含义:Q355A、B、C、D、E是中国国标(GB/T 1591-2018)中的低合金高强度结构钢,其中“Q”代表屈服强度,“355”表示最小屈服强度为355 MPa,“A、B、C、D、E”表示质量等级。历史沿革:旧牌号为16Mn,新标准将其纳入Q355系列,并细分为A-E五个等级,B级为常用等级。执行标准:GB/T 1591-2008(老标准),新标准GB/T 1591-2018特定用途需附加标准。
一、材质分类与核心差异
Q355系列按低温冲击韧性分级,适用温度范围逐级扩展,同时化学成分控制趋严:
1. Q355A:无冲击要求,适用于常温环境(如普通建筑结构)。
2. Q355B:20℃常温冲击,用于一般动载荷结构(如工程机械、厂房钢架)。
3. Q355C:0℃冲击,适合低温环境(如轻型桥梁、车辆底盘)。
4. Q355D:-20℃冲击,用于寒冷地区(如高寒地带桥梁、压力容器)。
5. Q355E:-40℃冲击,适用于极寒环境(如北极科考设备、低温储罐)。
关键区别:有害元素(P、S)含量**随等级提高而降低(例如Q355E的P、S≤0.025%,而Q355A为≤0.045%),且C级及以上需添加细化晶粒元素(Al≥0.015%)。
二、执行标准与化学成分
1. 执行标准:
GB/T 1591-2018(替代旧标Q345),与国际标准S355对接。
交货状态:热轧、正火或热机械轧制(TMCP)。
2. 化学成分(%):
表:Q355各等级关键化学成分限值对比
元素 | Q355A | Q355B | Q355C | Q355D | Q355E |
------|-----------|-----------|-----------|-----------|-----------|
C | ≤0.20 | ≤0.20 | ≤0.20 | ≤0.20 | ≤0.20 |
P | ≤0.045 | ≤0.040 | ≤0.035 | ≤0.030 | ≤0.025 |
S | ≤0.045 | ≤0.040 | ≤0.035 | ≤0.030 | ≤0.025 |
Al | - | - | ≥0.015 | ≥0.015 | ≥0.015 |
V | 0.02~0.15| 0.02~0.15| 0.02~0.15| 0.02~0.15| 0.02~0.15|
注:Q355E额外添加Ni、Cr、Cu(微量)提升低温韧性。
三、力学性能与厚度影响
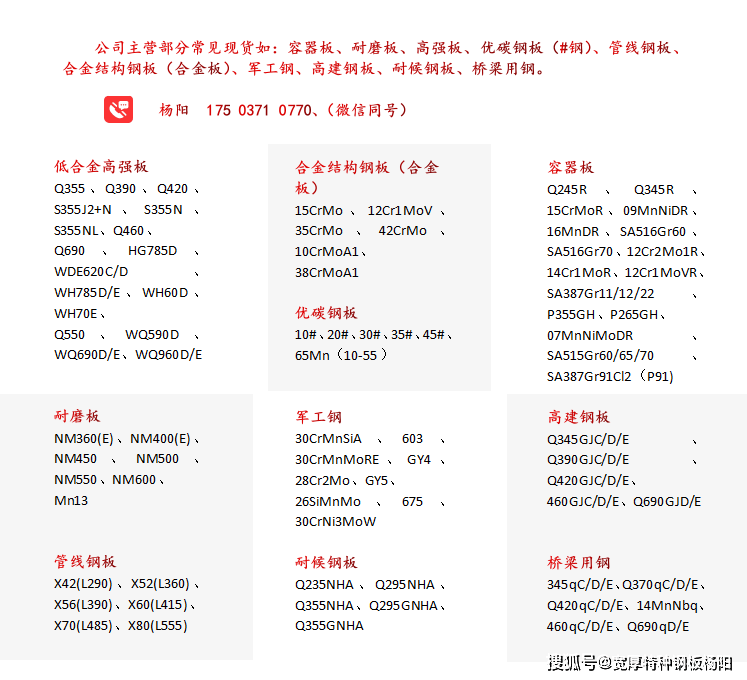
1. 基础性能(所有等级共性):
屈服强度:≥355 MPa(厚度≤16mm时,随厚度增加屈服强度降低)。
抗拉强度:490-675 MPa。
伸长率:Q355A/B≥21%,Q355C/D/E≥22%。
2. 低温冲击功:
Q355B:20℃冲击功≥34J
Q355E:-40℃冲击功≥27J。
3. 厚度分组与许用应力:
厚度增加会导致屈服强度下降(例如壁厚35-50mm时,σs≥295MPa)。
四、应用领域与选型指南
根据环境温度和载荷类型选材:
常规结构(0℃以上):Q355A/B(如厂房支架、非承重建筑)。
低温/动载荷结构:
Q355C:0℃环境(车辆骨架、中小桥梁)。
Q355D:-20℃环境(高寒地区起重机、压力容器)。
Q355E:-40℃严苛环境(风电塔筒、极地船舶)。
特殊要求:
需抗层状撕裂时,选择Z向性能钢(如Q355D-Z25)。
规范强制要求(GB 50017-2017):
工作温度≤-20℃时,必须用Q355D及以上;
焊接结构需验算疲劳时,低温环境选C级或D级。
五、焊接与加工工艺要点
1. 焊接难点:
碳当量高(Ceq≈0.49%),易产生冷裂纹和热影响区淬硬。
需严格工艺控制,尤其Q355D/E厚板焊接。
2. 工艺措施:
焊材:低氢型焊条(如E5015/J507),匹配母材强度。
预热:100-150℃(板厚≥25mm或低温环境)。
层间控制:温度≤400℃,采用窄焊道、薄焊层。
焊后处理:600-640℃热处理消除应力。
3. 加工性:
冷弯性能良好(180°弯曲无裂纹,厚度≤16mm)。
六、总结:选型与成本权衡
经济性优先:常温静态结构 → Q355A/B(价格最低)。
性能优先:低温/动载荷 → Q355D/E(高价但高韧性,P/S含量极低)。
焊接关键:中厚板或低温工况需严格预热与热处理,优先选用TMCP状态交货钢板提升焊接性。